EN
নমনীয় আয়রন কাস্টিংয়ে কার্বাইড সম্পর্কে কঠিন সত্য
একটি উত্পাদন রান মধ্যে চার গর্ত, ড্রিল ধূমপান শুরু. উপাদান শংসাপত্র বলছে নমনীয় লোহা, গ্রেড 80-55-06। একটি কোরড প্যাসেজের কাছে একটি কঠোরতা স্পট চেক 312 HBW, স্পেকের অনেক উপরে। চিপগুলি পরিষ্কার কার্লের পরিবর্তে সংক্ষিপ্ত, গ্রিটি এবং ধূসর। অংশটি মাত্রাগতভাবে সঙ্গতিপূর্ণ, তবে এটি মেশিনে কঠিন এবং লোডের অধীনে ঝুঁকিপূর্ণ হবে। কারণ প্রায় অবশ্যই carbides হয়.
নমনীয় লোহার ঢালাইয়ের কার্বাইডগুলি খুব কমই ইনকামিং পরিদর্শনে উপস্থিত হয়। তারা একটি গ্রহণযোগ্য গড় কঠোরতা এবং একটি পরিষ্কার পৃষ্ঠের পিছনে লুকিয়ে থাকে। সেগুলি দৃশ্যমান হয়ে ওঠে যখন সরঞ্জামগুলি মিনিটের মধ্যে শেষ হয়ে যায়, থ্রেড ছিঁড়ে যায়, বা চাপ পরীক্ষা ব্যর্থ হয়। এগুলি কী তৈরি করে এবং ফাউন্ড্রিগুলি কীভাবে সেগুলিকে দূরে রাখে তা বোঝা হল একই সমস্যার জন্য দুবার অর্থ প্রদান এড়াতে সবচেয়ে সরাসরি উপায়: একবার কাস্টিংয়ে, একবার মেশিনিং এবং ওয়ারেন্টিতে৷
একটি নির্ভরযোগ্য নমনীয় লোহা ঢালাই এবং একটি ঝামেলার মধ্যে ব্যবহারিক পার্থক্য সাধারণত গড় কঠোরতা নয়। এটি ঠিক যে জোনগুলিতে মেশিন এবং লোড করা আবশ্যক সেখানে শক্ত, ভঙ্গুর পর্যায়গুলির অনুপস্থিতি।
কার্বাইড কি এবং কেন তারা উপস্থিত হয়
একটি সঠিকভাবে দৃঢ় মধ্যে নমনীয় লোহা গঠন, ইউটেকটিক দৃঢ়ীকরণের সময় কার্বন গোলকীয় গ্রাফাইট হিসাবে ক্ষয়প্রাপ্ত হয়। এই গ্রাফাইট নোডুলগুলি লোহাকে এর নমনীয়তা, স্যাঁতসেঁতে ক্ষমতা এবং যন্ত্রের ক্ষমতা দেয়। রূপান্তর সময় এবং নিউক্লিয়েশন অবস্থার উপর নির্ভর করে।
যখন স্থানীয় শীতল হওয়ার হার খুব দ্রুত হয়, অথবা যখন গলিত গঠন গ্রাফাইট-স্থিতিশীল অঞ্চল থেকে দূরে সরে যায়, তখন কার্বন সরাসরি লোহার সাথে মিলিত হয়ে সিমেন্টাইট (Fe3C) তৈরি করে। যদি সিমেন্টাইট একটি সংযুক্ত নেটওয়ার্ক গঠন করে, তবে কাঠামোটিকে লেডেবুরিটিক কার্বাইড বলা হয়। এটি একই পর্যায় যা সাদা লোহাকে তার কঠোরতা দেয়, কিন্তু নমনীয় লোহাতে এটি একটি ত্রুটি, নকশা বৈশিষ্ট্য নয়।
নোডুলার আয়রনের উপর দৃঢ়ীকরণ গবেষণা একই ট্রিগারের দিকে নির্দেশ করে:
- পাতলা বিভাগে দ্রুত শীতল. সিলিন্ডারের দেয়াল, পাম্পের পাঁজর, এবং গাইডের প্রান্তগুলি ভারী কর্তাদের তুলনায় দ্রুত শক্ত হয়, গ্রাফাইটের বৃদ্ধির জন্য অল্প সময় বাকি থাকে।
- কম কার্বন সমতুল্য। প্রায় 4.3 এর নিচে একটি CE মান কার্বাইড গঠনের দিকে দৃঢ়ীকরণকে ঠেলে দেয়।
- কার্বাইড-স্থিরকারী উপাদান। ক্রোমিয়াম, ম্যাঙ্গানিজ, মলিবডেনাম, ভ্যানডিয়াম, এবং বোরন সিমেন্টাইটকে মাঝারি মাত্রায় উন্নীত করে, প্রায়শই অনিয়ন্ত্রিত ইস্পাত স্ক্র্যাপের মাধ্যমে প্রবেশ করে।
- ইনোকুলেশন বিবর্ণ। ইনোকুলেশন নিউক্লিয়েশন সাইট গ্রাফাইট চাহিদা প্রদান করে। খুব কম ইনোকুল্যান্ট, বা ঢালার আগে খুব দীর্ঘ বিলম্ব, সেই সাইটগুলি ছাড়াই গলে যায়।
- স্থানীয়কৃত তাপীয় অবস্থা। একটি ঢালাইয়ের শেষ হিমায়িত অঞ্চলগুলি যেখানে বিশাল কার্বাইড ঘনীভূত হয়।
"কারবাইডগুলি হল ঢালাইয়ের নিজস্ব শীতল ইতিহাসের স্মৃতি৷ প্রশ্ন হল আপনি সেই মেমরিটি মেশিন করার আগে পড়েন নাকি ব্যর্থতার পরে৷"
তথ্য কার্বাইড স্বয়ংক্রিয়ভাবে একটি প্রত্যাখ্যান কারণ নয়। কিছু শিল্প স্পেসিফিকেশন সংজ্ঞায়িত নন-ফাংশনাল জোনে এলাকা অনুসারে 3 শতাংশ পর্যন্ত কার্বাইড সহ্য করে। সমস্যা হল সহনশীলতা নথিভুক্ত এবং সম্মত কিনা, নাকি দুর্ঘটনাক্রমে আবিষ্কার করা হয়েছে।
কার্বাইড মেশিনিং এবং পরিষেবা জীবনে কী করে
কার্বাইড সমস্যার প্রথম নিয়ম: তারা স্থানীয়। একটি ছাঁচের গহ্বরে একটি একক ঠান্ডা স্থান একটি কার্বাইড জোন তৈরি করতে পারে যখন বাকি ঢালাই শব্দ হয়। গড় প্রসার্য নমুনা পাস করতে পারে, এবং ঢালাই এখনও একটি কাটার ধ্বংস করতে পারে বা পরিষেবাতে ক্র্যাক করতে পারে।
মেশিনিং সাধারণত যেখানে সমস্যা প্রথম প্রদর্শিত হয়. সিমেন্টাইট পার্লিটিক বা ফেরিটিক ম্যাট্রিক্সের চেয়ে অনেক বেশি শক্ত, তাই কার্বাইড জোন অতিক্রম করার সময় একটি কাটার সরঞ্জাম কঠিন প্রভাব অনুভব করে। টুল জীবন ড্রপ, মাত্রিক নিয়ন্ত্রণ অস্থির হয়ে ওঠে, এবং অশ্রু শেষ। ড্রিলিংয়ে, একটি ভাল ব্যাচ এবং একটি খারাপ ব্যাচের মধ্যে পার্থক্য প্রথম কয়েকটি গর্তের মধ্যে দৃশ্যমান হয়।
পারফরম্যান্সের দিক থেকে, কার্বাইড উপাদানটির প্লাস্টিকভাবে বিকৃত করার ক্ষমতা সরিয়ে দেয়। একটি উচ্চারিত কার্বাইড নেটওয়ার্ক সহ একটি ঢালাই সাদা লোহার মতো আচরণ করে: শক্ত, কিন্তু ভঙ্গুর। প্রসারণ 3 শতাংশের নিচে নেমে যেতে পারে, প্রভাব শক্তি তীব্রভাবে কমে যায় এবং অংশটি খাঁজ এবং চাপের ঘনত্বের জন্য সংবেদনশীল হয়ে ওঠে। চাপের মধ্যে পাম্প বডি, থার্মাল সাইক্লিংয়ের অধীনে কম্প্রেসার হাউজিং এবং মেশিন টুল স্ট্রাকচারের জন্য এটি গুরুত্বপূর্ণ যেগুলিকে অবশ্যই সারিবদ্ধ রাখতে হবে।
| সম্পত্তি | সাধারণ নমনীয় লোহা | কার্বাইড নেটওয়ার্ক সহ |
|---|---|---|
| কঠোরতা (HBW) | 170 - 250 | 300 - 500 স্থানীয়করণ |
| প্রসারণ (%) | 6 - 18 | নিচে 3 |
| প্রভাব দৃঢ়তা (J) | 8 - 25 | 5 এর নিচে |
| যন্ত্রশক্তি | স্ট্যান্ডার্ড টুলিংয়ের সাথে ভাল | দরিদ্র; দ্রুত পরিধান এবং চিপিং |
| ব্যর্থ আচরণ | দৃশ্যমান সতর্কতা সহ নমনীয় বিকৃতি | উল্লেখযোগ্য সতর্কতা ছাড়াই ভঙ্গুর ফ্র্যাকচার |
বিপদ। একটি চাপযুক্ত অংশে, একটি অভ্যন্তরীণ কোণে একটি কার্বাইড জোন একটি ক্র্যাক স্টার্টার হিসাবে কাজ করে। যখন চাপ প্রয়োগ করা হয়, তখন হার্ড জোন স্ট্রেনকে মিটমাট করতে পারে না এবং ব্যর্থতা লিক-আগে-ব্রেক থেকে হঠাৎ ফ্র্যাকচারে পরিবর্তিত হয়।
প্রক্রিয়া নিয়ন্ত্রণ যে কার্বাইড আউট রাখে
কার্বাইড নিয়ন্ত্রণ চারটি ভেরিয়েবলের উপর নির্ভর করে: রসায়ন, ইনোকুলেশন, শীতল করার হার এবং তাপ চিকিত্সা। শক্তিশালী ফাউন্ড্রিগুলি চারটি একটি সিস্টেম হিসাবে পরিচালনা করে, আলাদা চেকপয়েন্ট হিসাবে নয়।
রসায়ন এবং কার্বন সমতুল্য
সাধারণ ইঞ্জিনিয়ারিং নমনীয় লোহার জন্য, কার্বন সমতুল্য সাধারণত 4.3 এবং 4.6 শতাংশের মধ্যে থাকে, সিলিকন 2.2 এবং 2.8 শতাংশের মধ্যে থাকে। নিম্ন সীমাটি গুরুত্বপূর্ণ: ইউটেকটিক সিই এর নীচে, ইনোকুলেশন গুণমান নির্বিশেষে গলিত কার্বাইড বৃষ্টিপাতের প্রবণ হয়ে ওঠে।
দেরী এবং নির্ভরযোগ্য টিকা
ইনোকুলেশন গ্রাফাইটের জন্য নিউক্লিয়েশন সাইট যোগ করে। ঢালা প্রবাহে বা ল্যাডেল ট্রান্সফারে করা দেরী টিকা, যখন ধাতু ছাঁচে প্রবেশ করে তখন সর্বোচ্চ নিউক্লিয়াস গণনা দেয়। ইনোকুলেশন এবং ঢালার মধ্যে ব্যবধান ইনোকুল্যান্টের পরিমাণের মতোই গুরুত্বপূর্ণ; বিবর্ণ ইনোকুলেশন ব্যাচ-টু-ব্যাচ অসঙ্গতির একটি প্রধান কারণ।
কুলিং রেট এবং সেকশন ডিজাইন
ঢালাই ডিজাইনার এবং ফাউন্ড্রির প্যাটার্ন কাটার আগে পাতলা অংশ, তীক্ষ্ণ রূপান্তর এবং কোর্ড প্যাসেজগুলি পর্যালোচনা করা উচিত। পাতলা-প্রাচীর সংকোচকারী উপাদানগুলি একটি সর্বোত্তম উদাহরণ: কুলিং চ্যানেল, সরু দেয়াল এবং থ্রেডযুক্ত অঞ্চলগুলি উচ্চ স্থানীয় শীতল হার সহ একাধিক অবস্থান তৈরি করে। যে ফাউন্ড্রিগুলি নিয়মিতভাবে এই জাতীয় অংশগুলি উত্পাদন করে তারা গ্রাফাইট-স্থিতিশীল পরিসরে থাকার জন্য গেটিং, ঢালা তাপমাত্রা এবং ছাঁচের অবস্থার সাথে খাপ খায়।
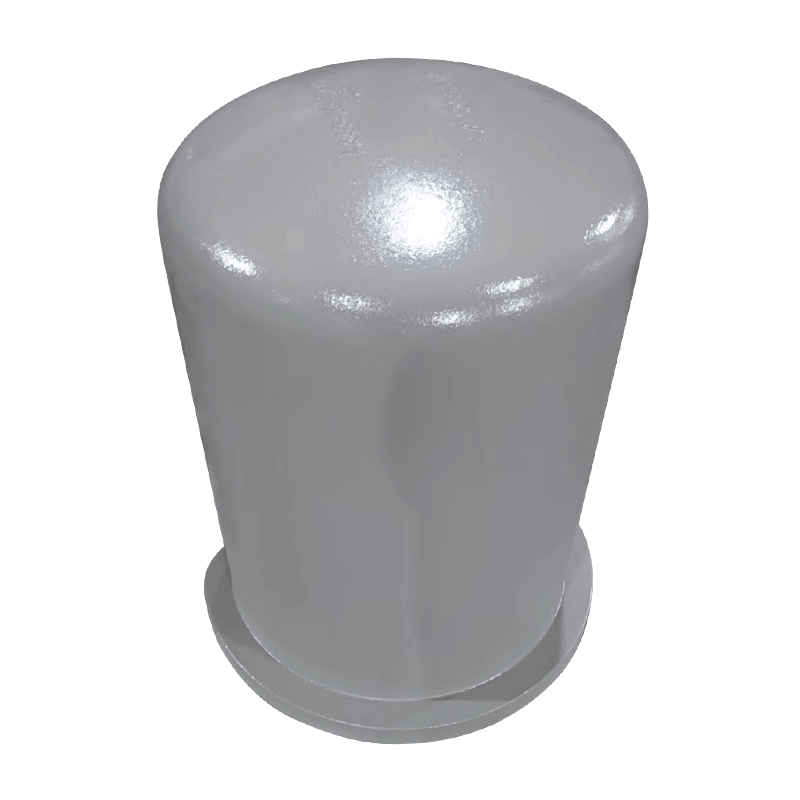
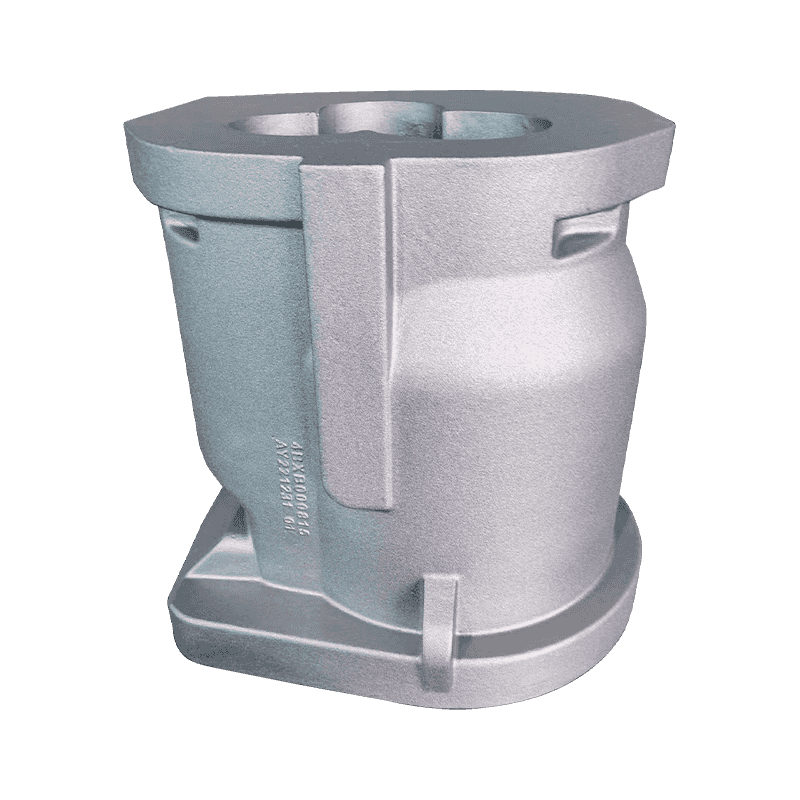
 রজন বালি ঢালাই সঙ্গে HT250 সংকোচকারী সিলিন্ডার এই চাপ-বহনকারী সিলিন্ডার উচ্চ-শক্তি HT250 ঢালাই লোহা এবং রজন বালি ছাঁচনির্ভর উপর নির্ভর করে। এর পাতলা দেয়াল এবং কুলিং চ্যানেলগুলি কার্বাইড-প্রবণ অঞ্চল তৈরি করে, যা এখানে আলোচনা করা স্থানান্তর-এরিয়া ঝুঁকিগুলিকে সরাসরি প্রাসঙ্গিক করে তোলে। পণ্য দেখুন →
যখন একটি পাতলা অংশ একটি ভারী অংশকে সংলগ্ন করে, তখন দৃঢ়করণের সময় আকস্মিকভাবে পরিবর্তিত হয় এবং সেই স্থানান্তর অঞ্চলটি যেখানে কার্বাইডগুলি উপস্থিত হতে পছন্দ করে। প্যাটার্ন রিভিউ, ট্রানজিশন রেডিআই, এবং নিয়ন্ত্রিত ছাঁচ কুলিং সমস্যাটি পরে সংশোধন করার পরিবর্তে এড়িয়ে যায়।
একটি সংশোধনমূলক পদক্ষেপ হিসাবে তাপ চিকিত্সা
যদি কার্বাইডগুলি ইতিমধ্যেই তৈরি হয়ে থাকে, তবে ফেরিটাইজিং অ্যানিলিং তাদের দ্রবীভূত করে। ঢালাইগুলিকে প্রায় 900 ডিগ্রি সেলসিয়াসে এক থেকে তিন ঘন্টা ধরে রাখা, তারপর ধীরে ধীরে শীতল হওয়া, সিমেন্টাইটকে পচে যেতে এবং কার্বনকে গ্রাফাইট হিসাবে অবক্ষয় করতে দেয়। মেশিন টুল কাস্টিংয়ের তাপ চিকিত্সা একই যুক্তি অনুসরণ করে: ম্যাট্রিক্সকে নির্দিষ্ট কঠোরতায় আনুন এবং অস্থির পর্যায়গুলি সরিয়ে দিন। তাপ চিকিত্সার সময় এবং শক্তি খরচ হয়, তাই ফাউন্ড্রিগুলি এটিকে একটি সংশোধনমূলক পদক্ষেপ হিসাবে বিবেচনা করে, প্রক্রিয়া নিয়ন্ত্রণের বিকল্প নয়।
মেশিন টুল ঢালাই, তাদের ভারী অংশ এবং দীর্ঘ শীতল সময়ের সাথে, পাতলা-প্রাচীর কার্বাইডের সংস্পর্শে কম থাকে তবে একটি স্থিতিশীল, অভিন্ন কাঠামো সরবরাহ করার জন্য একটি সংজ্ঞায়িত অ্যানিলিং চক্রের প্রয়োজন।
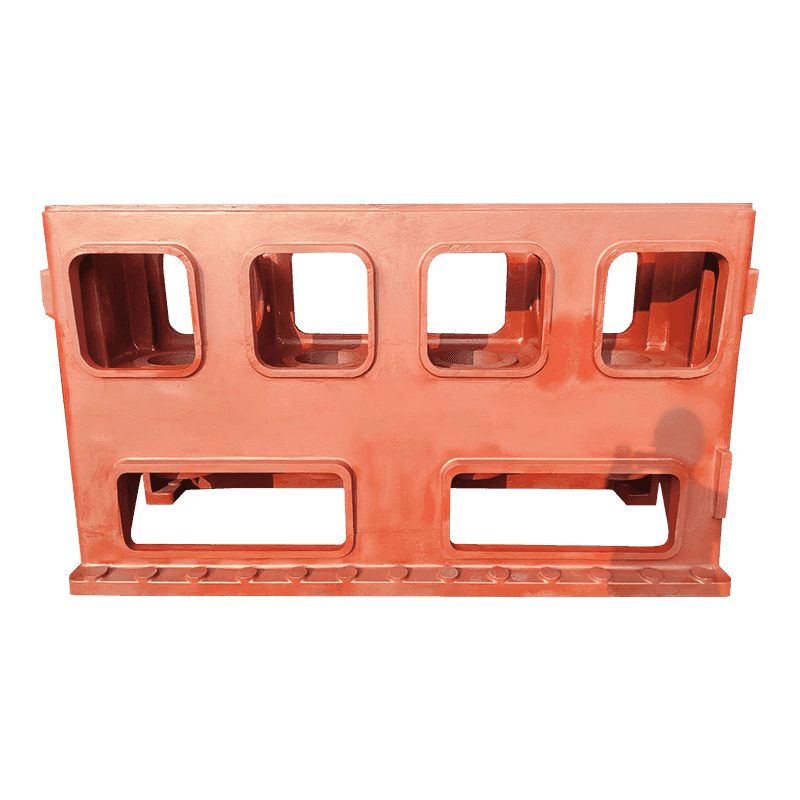
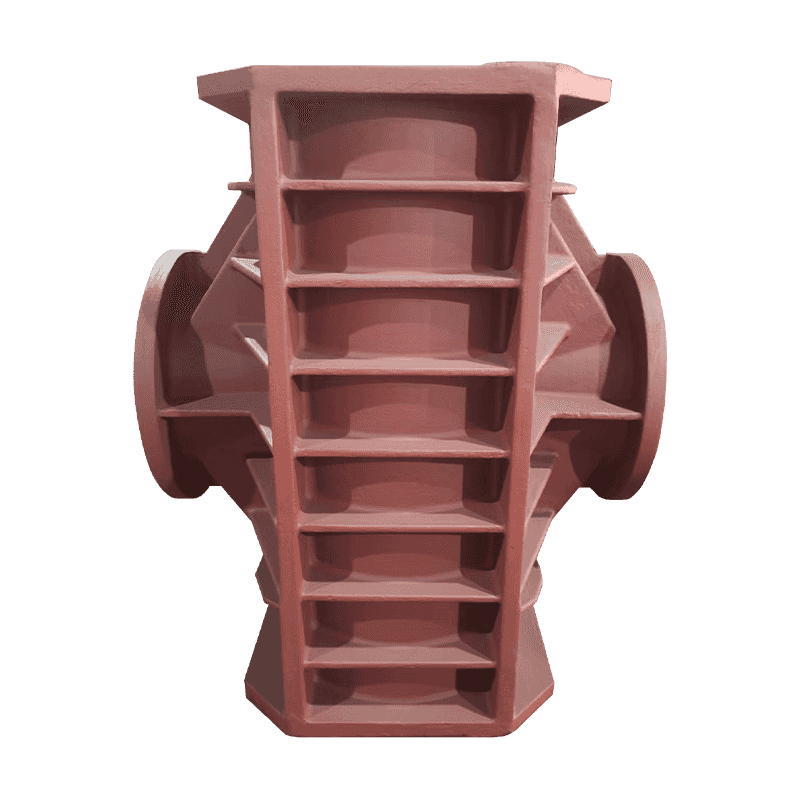
 মেশিন টুল সমর্থন জন্য স্থিতিশীল মেশিন বেস একটি মেশিন টুলের কাঠামোগত ভিত্তি হিসাবে পরিবেশন করা, এই বেস কঠোরতা এবং কম্পন প্রতিরোধের প্রদান করে। আশেপাশের টেক্সট জোর দেয় যে ভারী-বিভাগের কাস্টিংগুলির এখনও ধারাবাহিক, অভিন্ন কাঠামোর জন্য একটি সংজ্ঞায়িত অ্যানিলিং চক্র প্রয়োজন। পণ্য দেখুন →
সফলতা। একটি ফাউন্ড্রি যা আঁটসাঁট রসায়ন সীমা, দেরিতে ইনোকুলেশন এবং একটি সংজ্ঞায়িত অ্যানিলিং চক্র নমনীয় লোহা তৈরি করতে পারে যা ব্যাচ থেকে ব্যাচে একইভাবে মেশিনে চলে। সেই ধারাবাহিকতা একটি সস্তা চার্জ মিশ্রণ থেকে সঞ্চয়ের চেয়ে বেশি মূল্যবান৷
আপনি অর্ডার করার আগে কি যাচাই করতে হবে
কার্বাইডগুলি একটি প্রক্রিয়ার ফলাফল, একটি এলোমেলো ঘটনা নয়। কয়েকটি লক্ষ্যযুক্ত প্রশ্ন একটি ফাউন্ড্রিকে আলাদা করে যা তার প্রক্রিয়াটিকে সর্বোত্তম প্রত্যাশার থেকে নিয়ন্ত্রণ করে। এই চেকগুলি অল্প সময় নেয় এবং মেশিনিং শুরু হওয়ার পরে কার্বাইড সমস্যার আশ্চর্য প্রতিরোধ করে।
- সম্পূর্ণ রসায়ন শংসাপত্র পর্যালোচনা করুন। বেশিরভাগ শংসাপত্র কার্বন এবং সিলিকন তালিকাভুক্ত করে। ক্রোমিয়াম, ম্যাঙ্গানিজ, মলিবডেনাম এবং ভ্যানাডিয়ামের সীমার জন্য অতিরিক্ত জিজ্ঞাসা করুন। একটি সরবরাহকারী এইগুলি রিপোর্ট করছে না তাদের নিরীক্ষণ নাও করতে পারে৷
- জিজ্ঞাসা করুন কিভাবে ইনোকুলেশন প্রয়োগ করা হয়। সর্বশেষ পর্যায়ে স্ট্রিম বা ল্যাডেল ইনোকুলেশন একটি শক্তিশালী সংকেত যে নিউক্লিয়েশনকে গুরুত্ব সহকারে নেওয়া হয়।
- ম্যাট্রিক্স এবং তাপ চিকিত্সা সংজ্ঞায়িত করুন। কাস্টিং-কাস্ট হিসাবে বিতরণ করা হয় কিনা, স্বাভাবিককরণ, বা অ্যানিল করা হয় এবং কোন মাইক্রোস্ট্রাকচার সমালোচনামূলক অঞ্চলে প্রত্যাশিত হয় তা উল্লেখ করুন।
- প্রথম নিবন্ধে একটি কঠোরতা মানচিত্র অনুরোধ করুন. শুধুমাত্র আলাদাভাবে ঢালাই পরীক্ষা বারে নয়, পাতলা অংশে এবং মেশিনযুক্ত বোরের কাছাকাছি কঠোরতা পরীক্ষা করুন। টেস্ট-বারের কঠোরতা এবং স্থানীয় কঠোরতার মধ্যে ব্যবধান যেখানে কার্বাইড লুকিয়ে থাকে।
- প্রতি অঞ্চলে কার্বাইড গ্রহণযোগ্যতা লিখুন। যদি অঙ্কন একটি নির্দিষ্ট এলাকায় কার্বাইড সহ্য করতে না পারে, তাই বলুন। যদি অল্প পরিমাণ অন্য কোথাও গ্রহণযোগ্য হয়, তাও বলুন।
পাম্প এবং ভালভ ঢালাই একটি সাধারণ ক্ষেত্রে যেখানে এই কথোপকথন বন্ধ পরিশোধ. একটি পাম্প বডি অবশ্যই চাপ-আঁটসাঁট, বিভিন্ন মুখের উপর মেশিনযুক্ত এবং পরিবর্তনশীল তাপমাত্রার অধীনে নির্ভরযোগ্য হতে হবে। কার্বাইড আলোচনা "কোনও অনুমোদিত" থেকে "ঠিক কোথায় অনুমোদিত" এ চলে যায়।
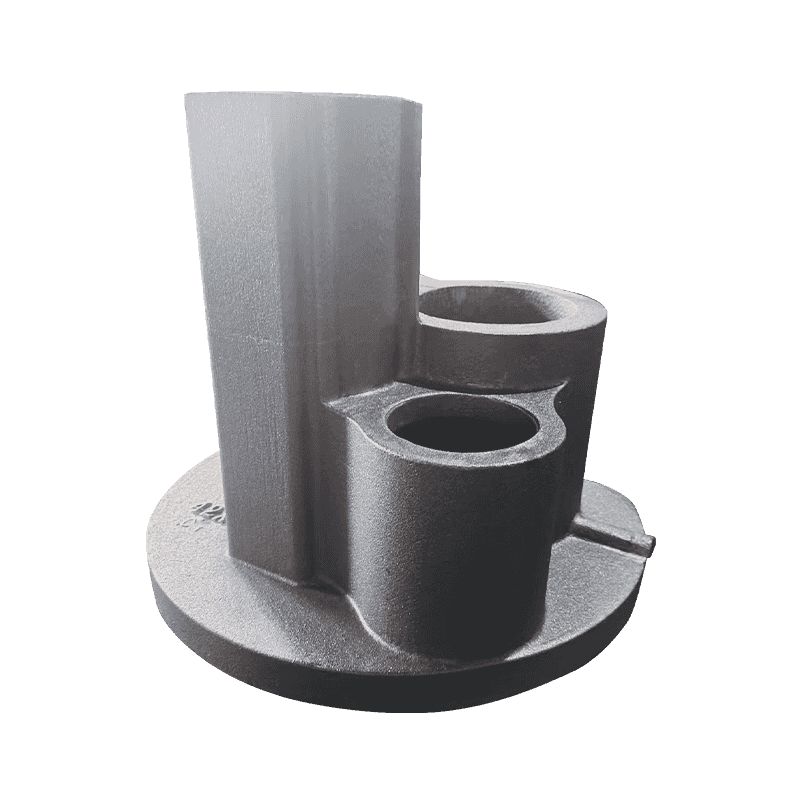
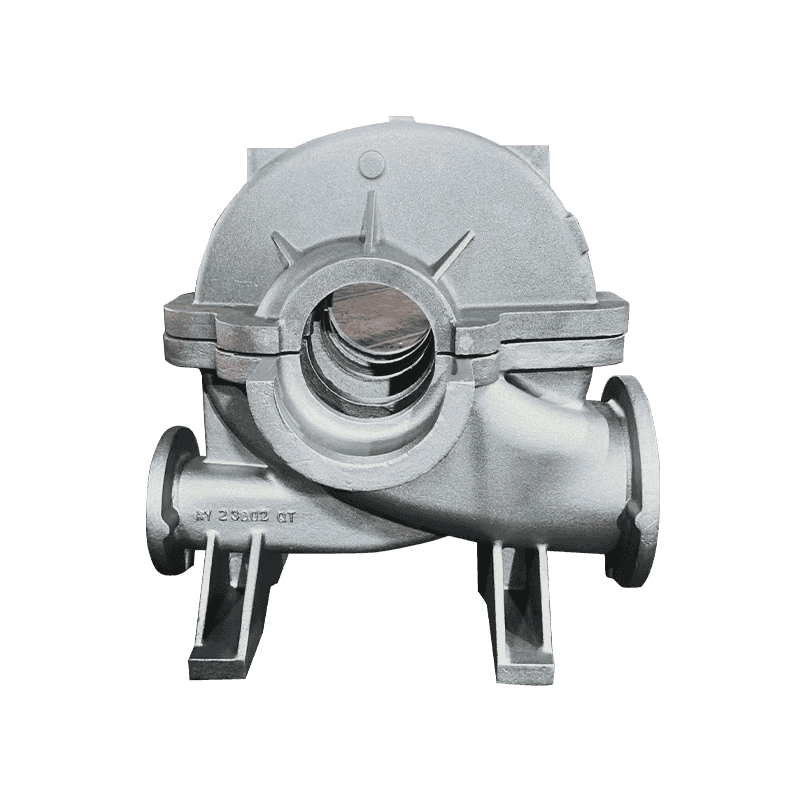
 চাপ-আঁট নির্মাণ সঙ্গে পাম্প শরীরের ঢালাই এই পাম্প এবং ভালভ বডি তরল প্রবাহ পরিচালনা করে এবং সমন্বিত চ্যানেলগুলির সাথে ভালভকে সমর্থন করে। এর একাধিক মেশিনযুক্ত মুখ এবং চাপ-আঁটসাঁট প্রয়োজনীয়তাগুলি কার্বাইড-অবস্থান আলোচনার সাথে সারিবদ্ধ করে, এটি পর্যালোচনা করার জন্য একটি মূল আইটেম করে তোলে। পণ্য দেখুন →
উদ্ধৃতি অনুরোধ করার আগে, সরবরাহকারীর বিদ্যমান পোর্টফোলিও পর্যালোচনা করুন। একটি ফাউন্ড্রি যা ইতিমধ্যে অনুরূপ জ্যামিতি তৈরি করে তার একটি পরিমাপযোগ্য সুবিধা রয়েছে; তুমি পারবে পণ্য পরিসীমা পরিদর্শন এবং বিচার করুন যে প্রোডাকশনের কাস্টিংগুলি আপনার প্রয়োজনীয় অংশগুলির সাথে মেলে কিনা।
সতর্কতা। বাজারের গড় থেকে লক্ষণীয়ভাবে কম একটি উদ্ধৃতি অতিরিক্ত প্রশ্নের প্রাপ্য, কম নয়। একটি নিয়ন্ত্রিত চার্জ এবং একটি সস্তা চার্জের মধ্যে পার্থক্য প্রায়শই কার্বাইড-স্থিরকারী উপাদানগুলির গলিত পরিমাণে দৃশ্যমান হয়।
টেকঅ্যাওয়ে: কার্বাইডগুলি পরিচালনা করা যেতে পারে, তবে শুধুমাত্র যদি আপনি জিজ্ঞাসা করেন
নমনীয় আয়রন ঢালাইয়ে কার্বাইড গঠন অনুমানযোগ্য। এটি স্থানীয় কুলিং রেট, কম্পোজিশন এবং নিউক্লিয়েশন অবস্থা থেকে অনুসরণ করে এবং এটি ইচ্ছাকৃত প্রক্রিয়া ডিজাইনের মাধ্যমে নিয়ন্ত্রণ করা যেতে পারে। প্রতিরোধের খরচ শালীন: সুশৃঙ্খল রসায়ন সীমা, সময়মত ইনোকুলেশন, এবং প্রয়োজনে তাপ চিকিত্সার পদক্ষেপ। দেরিতে কার্বাইড আবিষ্কারের খরচ বেশি: স্ক্র্যাপড মেশিনিং, ব্যর্থ চাপ পরীক্ষা, মেশিন ডাউনটাইম এবং বিতর্কিত ডেলিভারি।
কার্বাইডের সাথে মোকাবিলা করার সর্বোত্তম সময় হল প্যাটার্ন কাটা এবং ক্রয় আদেশ স্বাক্ষরিত হওয়ার আগে। দ্বিতীয় সেরা সময় এখন, যখন আপনি এখনও স্পেসিফিকেশন, যাচাইকরণ পরিকল্পনা এবং আপনার সরবরাহকারীর সাথে কথোপকথন নিয়ন্ত্রণ করেন।