EN
শিল্প ক্রেতাদের জন্য উপাদান নির্বাচন নির্দেশিকা
ধূসর নমনীয় আয়রন ঢালাই: মেশিনের সাথে মেটাল মেলে
প্রতিটি ঢালাই লোহার অংশ ধূসর লোহা হওয়া উচিত নয় এবং প্রতিটি অংশ নমনীয় হওয়া উচিত নয়। এখানে কিভাবে অভিজ্ঞ ক্রেতারা প্যাটার্ন কাটার আগে দুটি আলাদা করে।
একটি কম্প্রেসার লাইনের জন্য ধূসর নমনীয় আয়রন ঢালাইয়ের মূল্যায়নকারী একজন সোর্সিং ইঞ্জিনিয়ার সাধারণত একটি অঙ্কন এবং একটি উপাদান কলআউট দিয়ে শুরু করেন। পরবর্তী প্রশ্ন হল যে কলআউটটি ধূসর লোহা, নমনীয় আয়রন, বা বিভিন্ন অংশ জুড়ে উভয়ের সংমিশ্রণ হওয়া উচিত কিনা। সংক্ষিপ্ত উত্তর হল যে এই দুটি উপাদান বিভিন্ন সমস্যার সমাধান করে: ধূসর লোহা কম্পন এবং মেশিনগুলি পরিষ্কারভাবে শোষণ করে, যখন নমনীয় লোহা শক শোষণ করে এবং চাপ বহন করে।
স্পেসিফিকেশন পর্যায়ে সিদ্ধান্ত সবচেয়ে গুরুত্বপূর্ণ। একবার ঢালাইকে টুল করা হলে এবং উৎপাদনে, উপাদানের গ্রেড পরিবর্তনের অর্থ হল নতুন প্যাটার্ন, নতুন মেশিনিং প্যারামিটার এবং নতুন যোগ্যতা পরীক্ষা। ধূসর-বনাম-নমনীয় প্রশ্নের সমাধান করা হচ্ছে প্রথম নমুনা ঢেলে দেওয়ার আগে পরবর্তী সংশোধনের চেয়ে অনেক বেশি অর্থ সঞ্চয় করে।
ধূসর লোহা এবং নমনীয় লোহা বিনিময়যোগ্য নয়
উভয় উপাদানই একই ধরনের চুল্লি থেকে ঢালা লোহা-কার্বন-সিলিকন মিশ্রণ। পার্থক্যটি চূড়ান্ত কাঠামোতে গ্রাফাইটের আকারের মধ্যে রয়েছে। ধূসর লোহাতে, কার্বন দীর্ঘ, পাতলা ফ্লেক্স গঠন করে। এই ফ্লেক্সগুলি উপাদানটিকে চমৎকার কম্পন স্যাঁতসেঁতে দেয় এবং এটি মেশিনের জন্য একটি আনন্দ দেয়, তবে তারা উত্তেজনার মধ্যে অভ্যন্তরীণ স্ট্রেস রেইজার হিসাবেও কাজ করে, যা দীর্ঘতা এবং প্রভাব শক্তিকে সীমিত করে।
নমনীয় লোহাতে, মইয়ের মধ্যে একটি ছোট ম্যাগনেসিয়াম যোগ করার ফলে কার্বন ক্ষুদ্র গোলক হিসাবে দৃঢ় হয়, যাকে নোডুলস বলা হয়। স্ট্রেসকে কেন্দ্রীভূত করার জন্য তীক্ষ্ণ ফ্লেক টিপস ছাড়াই, নমনীয় আয়রন 400 MPa এবং ঊর্ধ্বমুখী প্রসার্য শক্তিতে পৌঁছায়, গ্রেডের উপর নির্ভর করে 2 থেকে 18 শতাংশ পর্যন্ত প্রসারিত হয়। ধূসর লোহার তুলনায় ট্রেড-অফ কিছুটা কম স্যাঁতসেঁতে এবং সামান্য বেশি চাহিদাপূর্ণ মেশিনিং।
প্রকিউরমেন্ট ইঞ্জিনিয়ারদের জন্য, ব্যবহারিক অনুবাদটি সহজ: ধূসর লোহা কাঠামোকে শান্ত এবং স্থিতিশীল রাখে; নমনীয় লোহা লোডের অধীনে কাঠামো অক্ষত রাখে।
| সম্পত্তি | ধূসর লোহা | নমনীয় আয়রন |
|---|---|---|
| গ্রাফাইট ফর্ম | ফ্লেক্স | গোলক |
| প্রসার্য শক্তি | 150-350 MPa | 400-700 MPa |
| বিরতিতে প্রসারিত | < 1% | 2-18% |
| কম্পন স্যাঁতসেঁতে | চমৎকার | পরিমিত |
| যন্ত্রশক্তি | চমৎকার | ভাল |
| প্রভাব প্রতিরোধের | কম | উচ্চ |
| অংশ প্রতি আপেক্ষিক খরচ | কমer | উচ্চer |
ধূসর লোহা কম্পন শোষণ করে; নমনীয় লোহা শক শোষণ করে। যে একক পার্থক্য বোঝা যে কোনো মূল্য আলোচনার চেয়ে বেশি কাস্টিং বিরোধ সমাধান করে।
কম্পোনেন্টের সাথে খাদ মেলানো
কম্প্রেসার ঢালাই
কম্প্রেসার বডি, ক্র্যাঙ্ককেস, ভারবহন আসন এবং রটার আসনগুলি তাদের পরিষেবা জীবন ক্রমাগত কম্পন এবং চক্রীয় যান্ত্রিক চাপের মধ্যে কাটায়। ধূসর লোহা এই কাঠামোগত অংশগুলির জন্য ক্লাসিক পছন্দ কারণ এটি অনুরণন কম রাখে এবং বিকিরণ করা শব্দ কমায়। অন্যদিকে সিলিন্ডার, ভালভ এলাকা এবং ডিসচার্জ চেম্বারগুলি প্রায়ই উচ্চতর অভ্যন্তরীণ চাপ এবং বারবার তাপ লোডের সম্মুখীন হয়; নমনীয় লোহা এই কাজের অঞ্চলগুলির জন্য প্রয়োজনীয় সুরক্ষা মার্জিন দেয়।
একটি সাধারণ কম্প্রেসার পণ্য লাইন তাই উভয় ধাতু ব্যবহার করে। ফ্রেম এবং সমর্থন ঢালাই, যেখানে অনমনীয়তা এবং স্যাঁতসেঁতে পদার্থ, সাধারণত ধূসর লোহা হয়। চাপ-ধারণকারী এবং ক্লান্তি-সংবেদনশীল অঞ্চল, যেমন সিলিন্ডার এবং নিষ্কাশন আসন, নমনীয় লোহাতে নির্দিষ্ট করা হয়। এই হাইব্রিড পদ্ধতিটি অভিজ্ঞ কম্প্রেসার OEM-এর মধ্যে আদর্শ অনুশীলন।
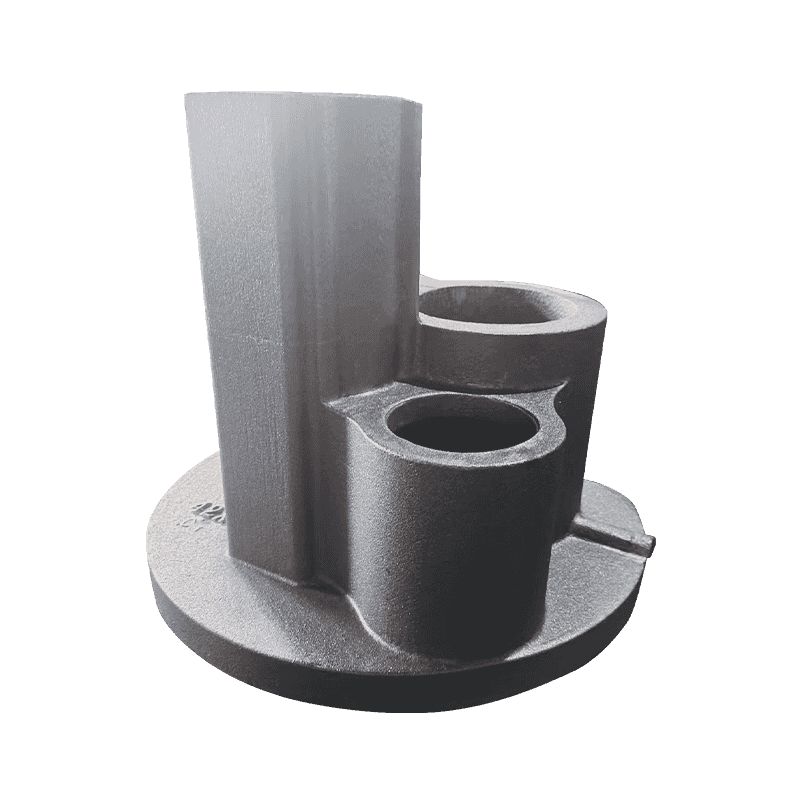
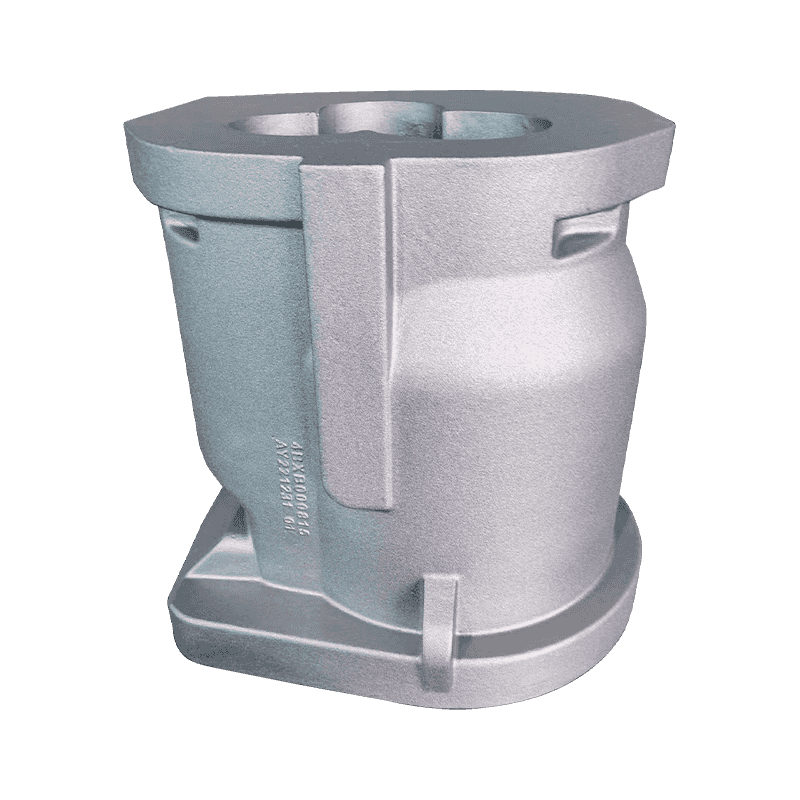
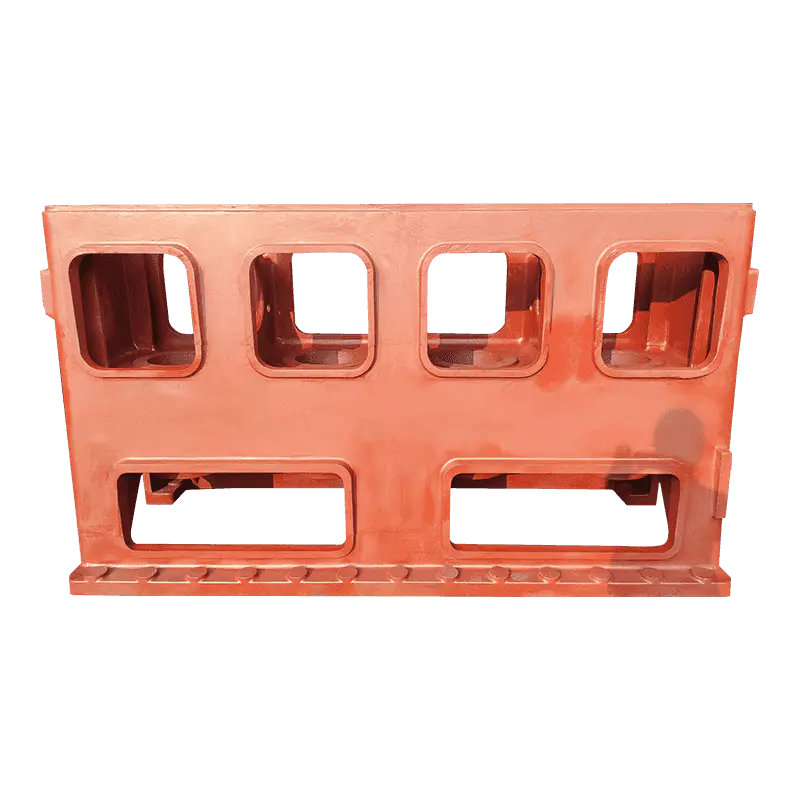 চাপের অখণ্ডতার জন্য নমনীয় আয়রনে কম্প্রেসার বডি কাস্টিং এই ঢালাই কম্প্রেসার সিলিন্ডার এবং অন্যান্য চাপ ধরে রাখার অঞ্চলগুলির জন্য উপযুক্ত যেখানে হাইড্রোস্ট্যাটিক পরীক্ষা পাস করার জন্য ক্লান্তি, ফাটল এবং বিকৃতির উচ্চ ঘনত্ব এবং প্রতিরোধের প্রয়োজন হয়। পণ্য দেখুন →
পাম্প এবং ভালভ ঢালাই
পাম্প বডি, পাম্প কভার, ভালভ বডি এবং ইম্পেলার-সম্পর্কিত কাস্টিংগুলি একটি ভিন্ন মান দ্বারা বিচার করা হয়: চাপের অখণ্ডতা। এই অংশগুলিকে অবশ্যই হাইড্রোস্ট্যাটিক পরীক্ষায় উত্তীর্ণ হতে হবে, ক্ষয় প্রতিরোধ করতে হবে এবং প্রক্রিয়া তরলের সংস্পর্শে মাত্রিক স্থিতিশীলতা বজায় রাখতে হবে। নমনীয় লোহা এই বিভাগে প্রাধান্য দেয় কারণ ফ্লেক গ্রাফাইটের ভঙ্গুর ব্যর্থতার ঝুঁকি ছাড়াই প্রাচীরের অংশগুলি পাতলা এবং পরিষেবার চাপ বেশি হতে পারে।
ধূসর লোহা এখনও পাম্পের উপাদানগুলিতে উপস্থিত হয় যেখানে চাপ কম থাকে এবং মেশিনিং ইকোনমি বিষয়গুলি যেমন বিয়ারিং হাউজিং, কভার এবং অক্জিলিয়ারী ফ্ল্যাঞ্জ। নির্বাচনের যুক্তিকে চাপের খাম অনুসরণ করা উচিত, ঐতিহ্য নয়।
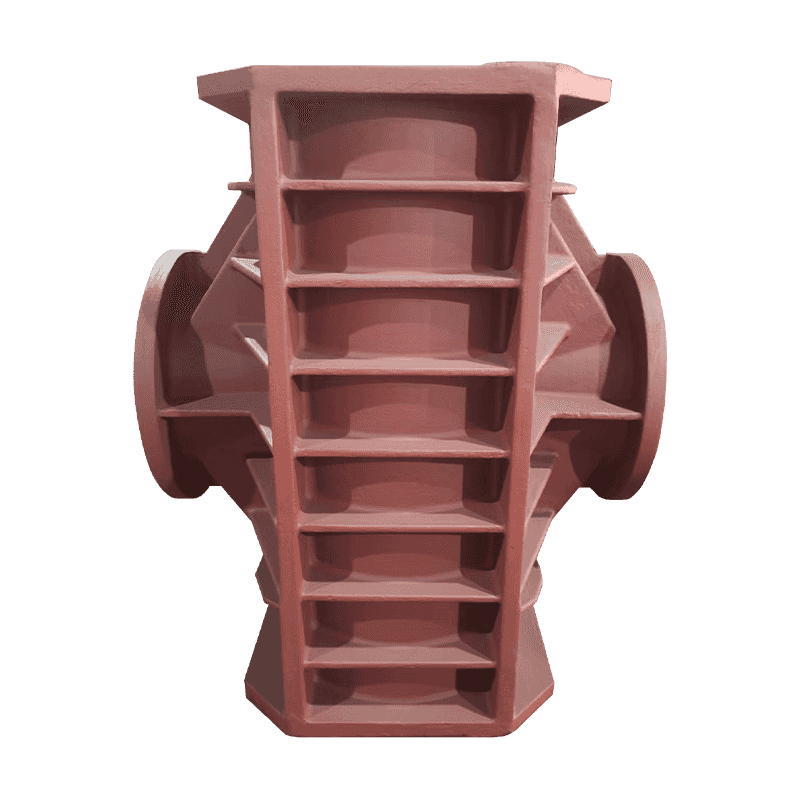
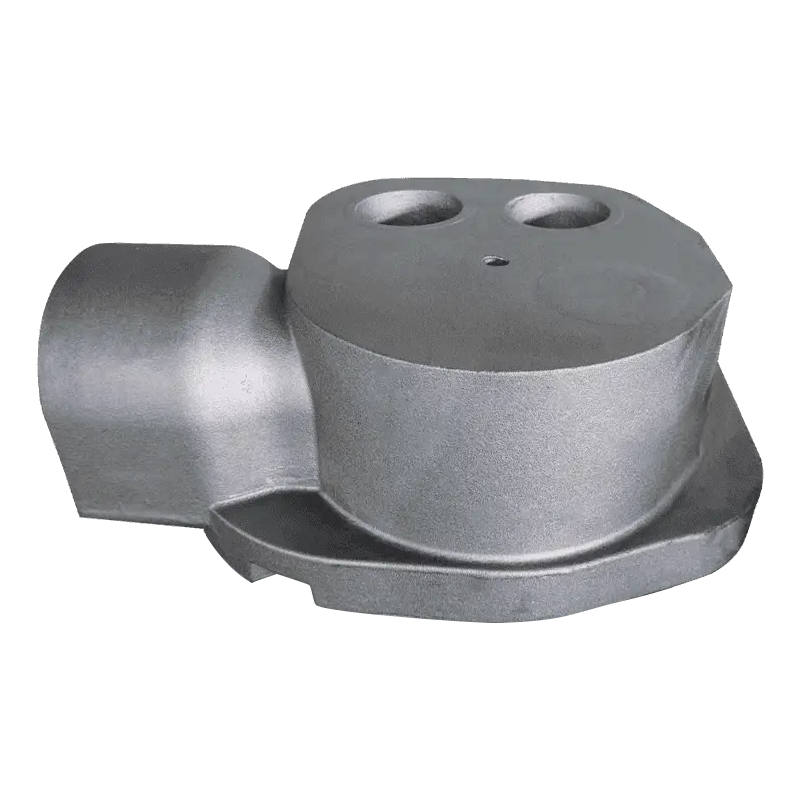
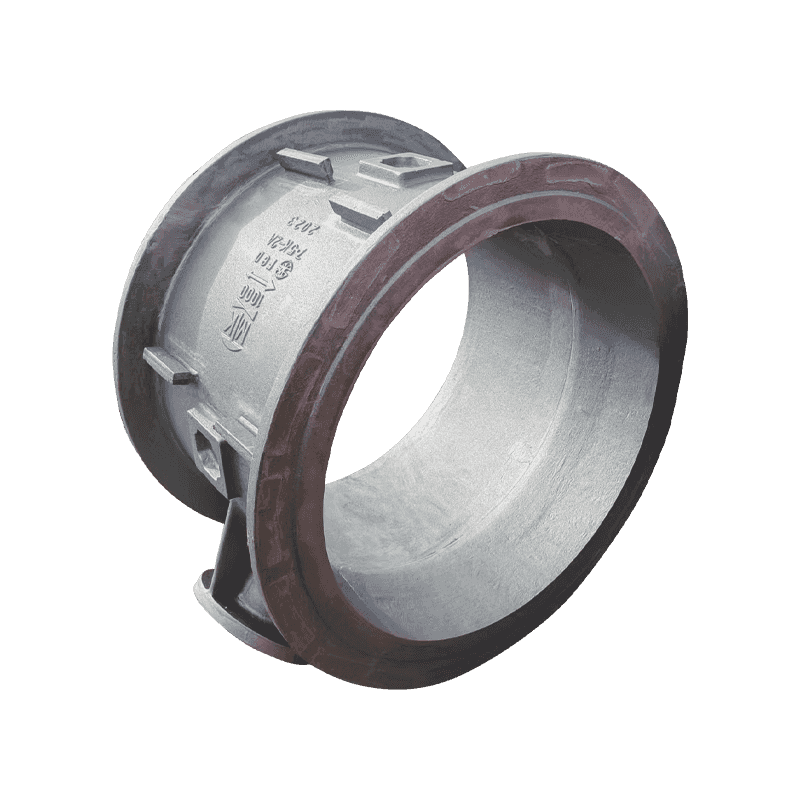 ফ্লো কন্ট্রোল এবং সাপোর্টের জন্য পাম্প ভালভ বডি কাস্টিং এই পাম্প ভালভ বডিটি তার সমন্বিত প্রবাহ চ্যানেলগুলির মাধ্যমে স্থিতিশীল সমর্থন এবং সঠিক তরল রাউটিং প্রদান করে, একটি নিম্ন-চাপের উপাদান যেখানে ধূসর লোহা মেশিনিং অর্থনীতি অর্থবোধ করে। পণ্য দেখুন →
মেশিন টুল স্ট্রাকচার
মেশিন টুল বেস এবং কলাম একটি ভিন্ন প্রয়োজনীয়তা বহন করে: দীর্ঘমেয়াদী মাত্রিক স্থায়িত্ব। একটি নির্ভুল মেশিনিং অপারেশন শক্ত সহনশীলতা ধরে রাখতে পারে না যদি এর পিছনের কাঠামোটি অনুরণিত হয় বা লোডের নীচে ক্রিম হয়। ধূসর লোহা হল সময়-পরীক্ষিত উপাদান কারণ এর ফ্লেক গ্রাফাইট গঠন কম্পনকে ইস্পাত বা নমনীয় লোহার থেকে অনেক বেশি ভালোভাবে স্যাঁতসেঁতে করে এবং এটি স্ক্র্যাপিং এবং সূক্ষ্ম ফিনিশিং গ্রহণ করে যা গাইডওয়ের চাহিদা পূরণ করে।
নমনীয় লোহা নির্দিষ্ট লোড-ভারিং জোনে মেশিন টুল নির্মাণে প্রবেশ করে, যেমন টাকু বন্ধনী এবং ভারী লোডযুক্ত জয়েন্টগুলোতে, যেখানে প্রসার্য শক্তি স্যাঁতসেঁতে হওয়ার চেয়ে বেশি গুরুত্বপূর্ণ। তাপীয় চিকিত্সা দীর্ঘমেয়াদী নির্ভুলতাকেও আকার দেয়: মেশিন টুল ঢালাই তাপ চিকিত্সা পরিধান প্রতিরোধের উন্নত করতে পারেন অবশিষ্ট চাপ উপশম করার সময়.
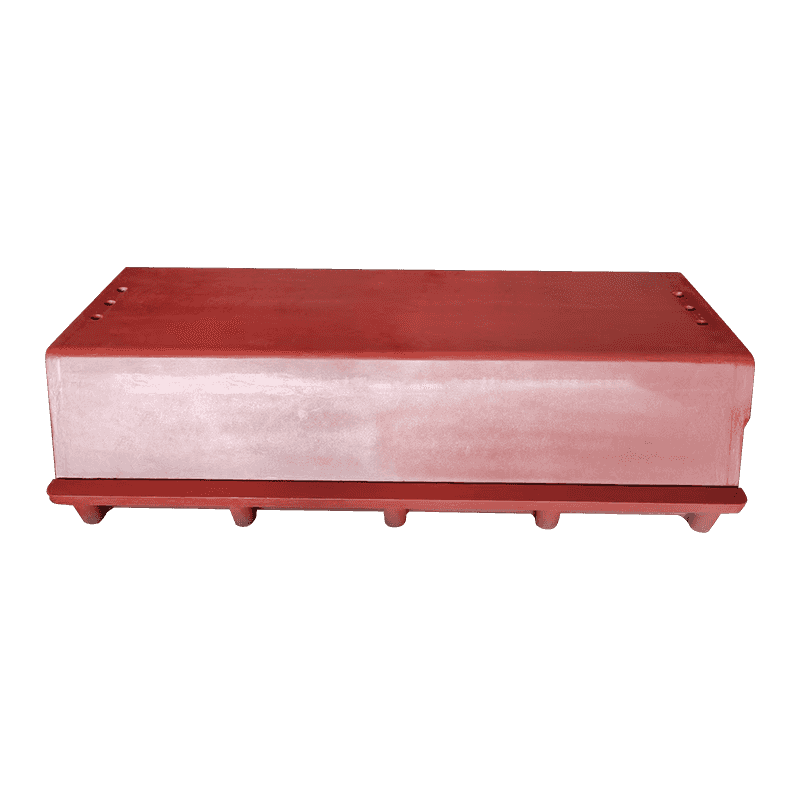
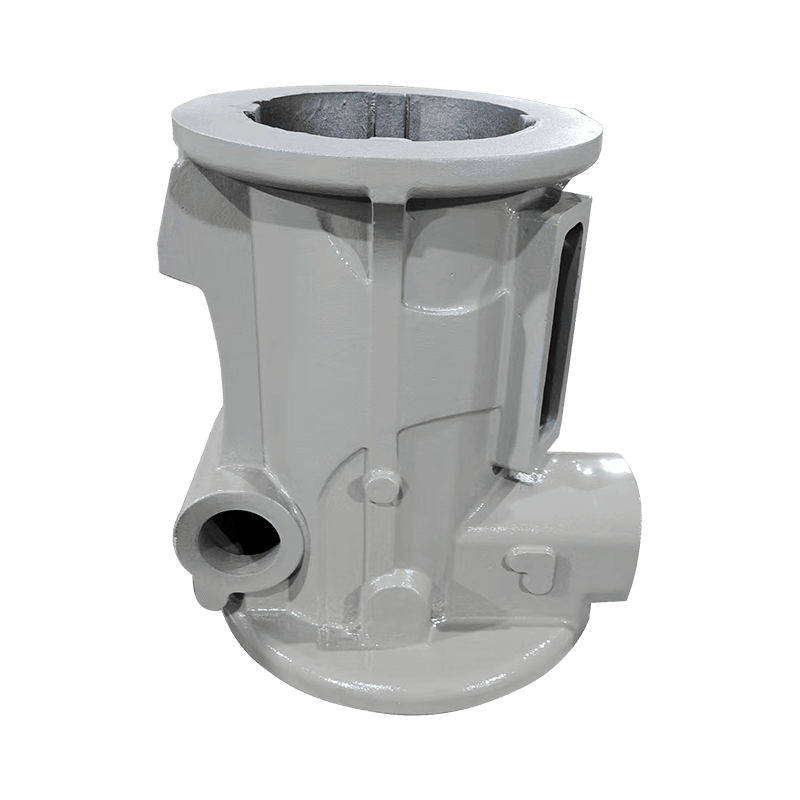
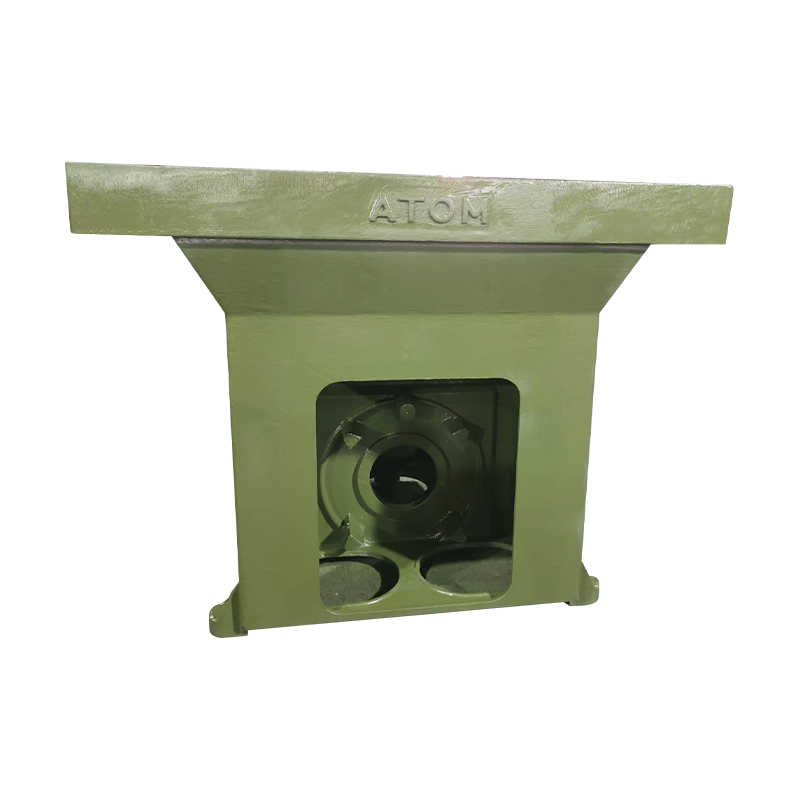 স্থিতিশীলতা এবং কম্পন স্যাঁতসেঁতে জন্য মেশিন টুল বেস কাস্টিং এই বেস মেশিন টুলের উপাদানগুলিকে সমর্থন করে এবং বিকৃতি প্রতিরোধ করে এবং কম্পন শোষণ করে কাজের সঠিকতা বজায় রাখে, একটি নির্দিষ্ট পছন্দ যখন ধূসর লোহার স্যাঁতসেঁতে প্রসার্য শক্তির চেয়ে বেশি হয়। পণ্য দেখুন →
একটি সরবরাহকারী অনুমোদন করার আগে যাচাই করার জন্য চারটি গুণমান বিষয়ক
শব্দগুচ্ছ "ধূসর নমনীয় আয়রন ঢালাই" শব্দটি যেকোন ফাউন্ড্রি কভার করার জন্য যথেষ্ট বিস্তৃত শোনাচ্ছে, কিন্তু একটি ঢালাই যা স্থায়ী হয় এবং যেটি ফুটো, ফাটল বা বিকৃত হয় তার মধ্যে পার্থক্য হল প্রক্রিয়া শৃঙ্খলা। সরবরাহকারীর কাছে প্রতিশ্রুতি দেওয়ার আগে, ক্রেতাদের চারটি ক্ষেত্র যাচাই করা উচিত।
- ধাতব নিয়ন্ত্রণ। কার্বন সমতুল্য, সিলিকন বিষয়বস্তু, এবং ইনোকুলেশন অনুশীলন গ্রাফাইট ফর্ম এবং ঠান্ডা নির্ধারণ করে। একটি ফাউন্ড্রি যা প্রতিটি গলে রেকর্ড করে এবং বর্ণালী রাসায়নিক বিশ্লেষণগুলি ভাগ করে নিতে পারে এমন একটি ফাউন্ড্রি যা উত্পাদন রান জুড়ে একটি গ্রেড ধরে রাখতে পারে।
- বিভাগের সংবেদনশীলতা। পাতলা এবং পুরু উভয় বিভাগেই ঢালাই করা কঠিন কারণ শীতল করার হার ভিন্ন। ধূসর লোহা যা পাতলা অংশে শক্তভাবে ঠাণ্ডা করে তা মেশিনে কঠিন হয়ে যায়; নমনীয় লোহা যা ভারী বিভাগে নোডুলারিটি হারায় দুর্বল হয়ে যায়। সরবরাহকারীকে ব্যাখ্যা করা উচিত যে উভয় অবস্থা কীভাবে নিয়ন্ত্রণ করা হয়।
- মাত্রিক সহনশীলতা এবং মেশিনিং ভাতা। কাস্টিং টলারেন্স ক্লাস এবং সম্মত মেশিনিং ভাতা নির্ধারণ করে যে আপনার মেশিনিং সেন্টারের কতটা উপাদান অপসারণ করতে হবে। বিরোধ প্রায়ই অসামঞ্জস্যপূর্ণ ভাতা থেকে শুরু হয়, ভুল নামমাত্র মাত্রা থেকে নয়।
- পরিদর্শন এবং পরীক্ষা. ফাউন্ড্রি প্রসার্য, কঠোরতা, চাপ, অতিস্বনক, বা চৌম্বকীয় কণা পরীক্ষা করে কিনা তা নিশ্চিত করুন। একটি পরীক্ষার শংসাপত্র শুধুমাত্র অর্থবহ যদি এটি আপনার কাস্টিংগুলির মতো একই ব্যাচের সাথে মিলে যায়৷
একটি ফাউন্ড্রির সাথে কাজ করা যা উভয় পরিবারকে মূল ব্যবসা হিসাবে বিবেচনা করে
হাইয়ান আওয়ু মেশিনারি ম্যানুফ্যাকচারিং কোং, লি. ধূসর লোহা এবং নমনীয় আয়রন ঢালাই এর মূল ক্রিয়াকলাপ হিসাবে উত্পাদন করে, মাঝে মাঝে সাইড লাইন হিসাবে নয়। কোম্পানীটি 30,000 বর্গ মিটার বিল্ডিং সহ জিয়াংসুর নান্টং-এ 20,000-টন বার্ষিক ক্ষমতার ফাউন্ড্রি পরিচালনা করে এবং মার্কিন যুক্তরাষ্ট্র, জার্মানি, ইতালি, ডেনমার্ক, সুইজারল্যান্ড, বেলজিয়াম, স্পেন এবং জাপানে রপ্তানি করে।
সরঞ্জাম প্রস্তুতকারকদের জন্য, ব্যবহারিক সুবিধা হল যে উভয় লোহার পরিবার একটি সরবরাহ শৃঙ্খলের অধীনে পরিকল্পনা করা যেতে পারে। কম্প্রেসার ঢালাই যেমন বডি, ফ্রেম, সিলিন্ডার, ক্র্যাঙ্ককেস এবং তেলের বালতি; পাম্প এবং ভালভ ঢালাই যেমন পাম্প বডি, কভার এবং ভালভ বডি; এবং মেশিন টুল কাস্টিং যেমন বেস এবং কলাম একক গুণমান সিস্টেম এবং একটি একক যোগাযোগ চ্যানেলের অধীনে একত্রিত করা যেতে পারে।
একটি ফাউন্ড্রি যা উভয় পরিবারকে প্রতিদিন কাস্ট করে একটি অঙ্কনকে প্রক্রিয়া প্যারামিটারে পরিণত করার ক্ষেত্রেও দ্রুত। যখন একটি অংশ ধূসর লোহা হয় এবং অন্যটি নমনীয় লোহা হয়, সরবরাহকারী প্রথম ব্যাচ পরিদর্শন ব্যর্থ হওয়ার পরিবর্তে টুলিং কাটার আগে সম্ভাব্য ঢালাই সমস্যাগুলি চিহ্নিত করতে পারে।
নীচের লাইন
"ধূসর নমনীয় আয়রন ঢালাই" একটি একক উপাদান সিদ্ধান্ত নয়; এটি একটি পোর্টফোলিও সিদ্ধান্ত। ধূসর লোহা কম্পন নিয়ন্ত্রণ, মেশিনযোগ্যতা এবং কম খরচে অবদান রাখে। নমনীয় আয়রন শক্তি, দৃঢ়তা এবং চাপের অখণ্ডতায় অবদান রাখে। সর্বোত্তম সংগ্রহের কৌশল হল প্রতিটি ঢালাইকে তার যান্ত্রিক কাজের দ্বারা সংজ্ঞায়িত করা, তারপর ফাউন্ড্রিকে উপযুক্ত গ্রেড প্রস্তাব করা এবং উত্পাদন শুরু করার আগে ধাতুবিদ্যা, মাত্রা এবং পরিদর্শন রেকর্ডগুলি যাচাই করা যাক।