EN
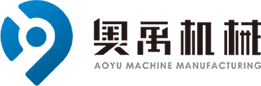
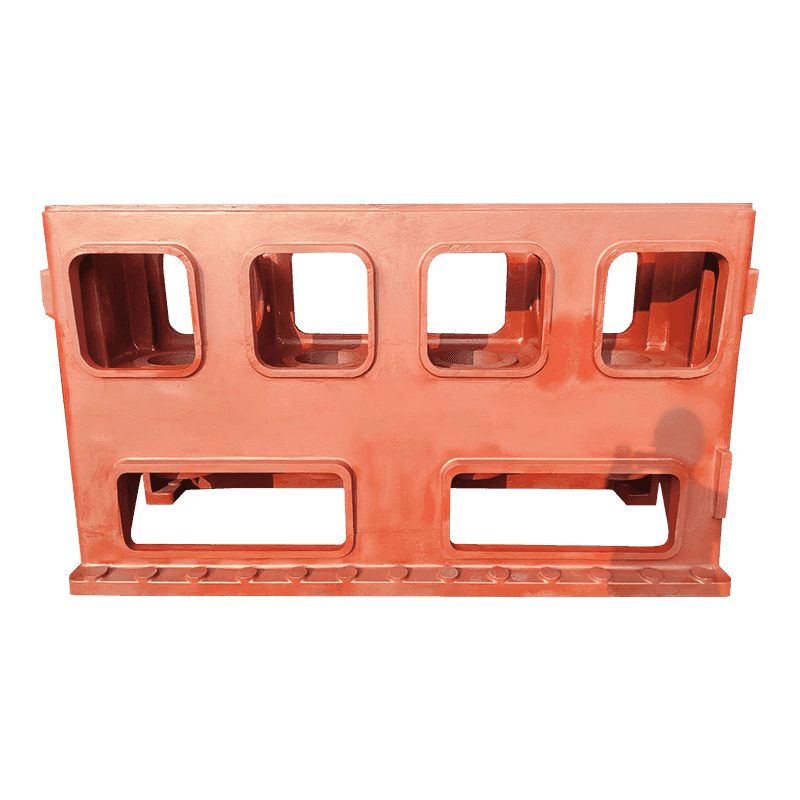
একটি 1.8-টন কম্প্রেসার বডি পরিষ্কার প্রান্ত দিয়ে শেকআউট ছেড়ে যায় এবং এর মাত্রিক চেক পাস করে, তারপর মেশিনিং সেন্টারে ব্যর্থ হয়: একটি গাঢ়, দাগযুক্ত ব্যান্ড উপরের মুখের নীচে কয়েক মিলিমিটার খুলে যায়। রসায়ন শীট যুক্তিসঙ্গত দেখায় এবং ঢালাই ছিদ্রযুক্ত নয়। ত্রুটিটি হল গ্রাফাইট ফ্লোটেশন, এবং একবার এটি একটি মেশিনযুক্ত পৃষ্ঠে তাপ পৌঁছালে, গলে যাওয়া চিকিত্সা এবং ছাঁচনির্মাণের খরচ ইতিমধ্যেই ব্যয় হয়ে যায়।
কাজের নিয়ম বলা সহজ। ফ্লোটেশন হল ধীর-ঠাণ্ডা ভারী অংশগুলির একটি ঘনত্ব-চালিত ত্রুটি, এবং এটি সেকশন মডুলাসের সাথে কার্বনের সমতুল্য মেলে, উদ্দেশ্য অনুসারে উপরের মুখটি ঠান্ডা করে এবং বলি ধাতুটি কোথায় বসবে তা আগে থেকেই সিদ্ধান্ত নেওয়ার মাধ্যমে নিয়ন্ত্রিত হয়। রসায়ন একা এটি ঠিক করবে না, এবং একটি পৃথকভাবে কাস্ট পরীক্ষার বার আপনাকে এটি সম্পর্কে সতর্ক করবে না।
গ্রাফাইট ফ্লোটেশন আসলে কি?
নমনীয় লোহা একটি ইউটেকটিক বিক্রিয়ার মাধ্যমে শক্ত হয়ে যায় যেখানে গ্রাফাইট তরলের অভ্যন্তরে নোডুলস হিসাবে বৃদ্ধি পায়। একটি নডিউলের ঘনত্ব প্রায় 2.2 g/cm³; পার্শ্ববর্তী তরল লোহা 7 g/cm³ এর কাছাকাছি। এই ব্যবধানটি একটি উচ্ছ্বাস শক্তি, এবং একটি ঢালাই যা দীর্ঘ সময়ের জন্য তরল থাকে, এটি গলে যাওয়ার মধ্য দিয়ে নোডিউলগুলিকে উপরের দিকে সরানোর জন্য যথেষ্ট।
একটি 20 মিমি প্রাচীরে, হিমায়িত হতে কয়েক সেকেন্ড সময় লাগে এবং নোডুলগুলি যেখানে তৈরি হয় সেখানে লক করা হয়। একটি 150 মিমি প্রাচীরে একই খাদ অনেক মিনিটের জন্য তরল থাকতে পারে, এবং নোডিউলগুলি যেগুলি প্রথম দিকে তৈরি হয় সেগুলি উঠতে সময় থাকে। ফলাফল হল উপরের মুখের নীচে একটি গ্রাফাইট-সমৃদ্ধ স্তর - প্রায়শই উপরের অংশের আকার এবং ঢালা তাপমাত্রার উপর নির্ভর করে শীর্ষ 5 থেকে 30 মিমি - একটি ব্যান্ডের উপরে বসে যার গঠন এবং বৈশিষ্ট্যগুলি নিঃশব্দে ক্ষয়প্রাপ্ত হয়েছে।
ফ্লোটেশন হল ম্যাক্রোসেগ্রিগেশন, নোডুলারিটি সমস্যা নয়। প্রভাবিত ব্যান্ডটি মাইক্রোস্কোপের নীচে একটি গ্রহণযোগ্য নোডুল গণনা দেখাতে পারে যখন সেই ব্যান্ডের প্রসার্য শক্তি এবং প্রসারণ তীব্রভাবে হ্রাস পেয়েছে।
এই পার্থক্য সিদ্ধান্ত নেয় কিভাবে ত্রুটি পরিদর্শন করা হয়। একটি ফাউন্ড্রি চমৎকার নোডুলারিটি, একটি পরিষ্কার ম্যাট্রিক্স এবং একটি পৃথকভাবে ঢালাই বারে একটি উত্তীর্ণ টেনসিল পরীক্ষা তৈরি করতে পারে এবং এখনও এমন একটি ঢালাই পাঠাতে পারে যার উপরের মুখটি প্রথম মেশিনে টিকে থাকবে না। এটি ত্রুটিপূর্ণ পরিবার থেকে পৃথক ফ্লোটেশনের জন্যও অর্থ প্রদান করে: চঙ্কি গ্রাফাইট নোডুলসের শারীরিক স্থানান্তরের পরিবর্তে একটি গুচ্ছযুক্ত, ভার্মিকুলার-সদৃশ অবক্ষয় হিসাবে ভারী অংশে প্রদর্শিত হয় এবং বিস্ফোরিত গ্রাফাইট সাধারণত একটি গলে যাওয়া-চিকিত্সা সমস্যার দিকে নির্দেশ করে। প্রতিকার ভিন্ন, তাই রোগ নির্ণয় সুনির্দিষ্ট হতে হবে।
অপারেটররা প্রথমবারের মতো ত্রুটি পূরণ করে ঢালাও অভ্যাসকে দায়ী করে। এটি উপাদান নিজেই ফিরে যাওয়া মূল্যবান — একটি সংক্ষিপ্ত রিফ্রেশার চালু নমনীয় লোহা সেবা প্রদান করে কি গলে যাওয়ার দোকানের দোষ নেওয়ার আগে সমস্যাটিকে পরিপ্রেক্ষিতে রাখে।
কার্বন সমতুল্য এবং বিভাগ মডুলাস: দুটি সংখ্যা গুরুত্বপূর্ণ
দুটি ভেরিয়েবল বেশিরভাগ ফলাফল নির্ধারণ করে। প্রথমটি কার্বন সমতুল্য, CE = C Si/3, কিছু দোকান দ্বারা ফসফরাস যোগ করা হয়েছে। দ্বিতীয়টি হল সেকশন মডুলাস, ঢালাইয়ের সবচেয়ে ভারী অংশের ভলিউম-টু-সার্ফেস অনুপাত, কারণ এটি ফিলিং করার পরে ধাতুটি কতক্ষণ তরল থাকে তা ঠিক করে।
ভারী-সেকশন নমনীয় লোহার প্রকাশিত পর্যালোচনাগুলি ফ্লোটেশনের ঝুঁকিকে মোটামুটি 4.5% সিই-এর উপরে রাখে এবং বিভাগের আকার বাড়ার সাথে সাথে ঝুঁকি বেড়ে যায়। এই কারণেই কার্বন এবং সিলিকনকে একবার বেছে নেওয়ার পরিবর্তে এবং একটি পণ্য পরিবারে পুনরায় ব্যবহার করার পরিবর্তে সেকশন মডুলাসের সাথে সম্পর্কযুক্ত হতে হবে: একটি রসায়ন যা একটি পাতলা পাম্প কভারে সুন্দরভাবে ঢেলে দেয় একটি পুরু সংকোচকারী বডিতে ভাসতে থাকে।
| পরিবর্তনশীল | কেন এটা ফ্লোটেশন ঝুঁকি সরানো | ভারী বিভাগের জন্য দিকনির্দেশ |
|---|---|---|
| কার্বন সমতুল্য | মোট ইউটেটিক গ্রাফাইট এবং তরলতা সেট করে; একটি দীর্ঘ দৃঢ়করণ উইন্ডো নডিউল ভ্রমণ করতে দেয় | 4.1 থেকে 4.4% এর কাছাকাছি ধরে রাখুন, নীচের প্রান্তে একবার প্রাচীরের বেধ প্রায় 100 মিমি অতিক্রম করে |
| কার্বন | কার্বন is the material that floats; every extra tenth adds volume to the accumulation band | সাধারণত 3.8% বা তার বেশি না হয়ে 3.5 থেকে 3.7% |
| সিলিকন | CE কে তার নিজের ওজনের প্রায় এক তৃতীয়াংশ বৃদ্ধি করে এবং গ্রাফাইটিসেশনকে উৎসাহিত করে | 2.0 থেকে 2.5%, শুধুমাত্র গ্রেডের বিপরীতে CE সিলিং এর বিপরীতে বেছে নেওয়া হয়েছে |
| ঢালা তাপমাত্রা | অতিরিক্ত সুপারহিট ঢালাই তরল থাকার সময়কে দীর্ঘায়িত করে | ছাঁচটি নির্ভরযোগ্যভাবে পূর্ণ হওয়ার মতো শীতল, প্রায়শই 1,360 থেকে 1,400 ° সে. |
| টপ-ফেস কুলিং | জায়গায় শীর্ষ প্রারম্ভিক লক নডিউল জমা | ঠাণ্ডা, ঘন মুখের বালি, কোন গরম টপ খোলা নেই |
| রাইজার অবস্থান | একটি শীর্ষ রাইজার একটি তরল পুল ধারণ করে যেখানে নোডুলগুলি সংগ্রহ করে | পাশ বা নীচে থেকে ফিড যেখানে জ্যামিতি অনুমতি দেয়; উপরের মুখের নীচে ঠান্ডা |
টেবিলটি ভ্রমণের একটি দিক, রেসিপি নয়। একই বিভাগের মডুলাসের সাথে কাজ করা দুটি ফাউন্ড্রি বিভিন্ন কার্বন স্তরে স্থির হতে পারে এবং উভয়ই সঠিক হতে পারে, কারণ বালির বৈশিষ্ট্য, শীতল অনুশীলন এবং ঢালা তাপমাত্রা আলাদা। প্যাটার্নটি মাউন্ট করার আগে সেকশন মডুলাসের বিপরীতে একটি টার্গেট CE লেখার শৃঙ্খলা এবং যখনই কোনও গ্রাহক একটি প্রাচীরকে মোটা করে বা একজন বস যোগ করেন তখন এটি পুনরায় পরীক্ষা করার শৃঙ্খলা যা আলাদা করা উচিত নয়৷
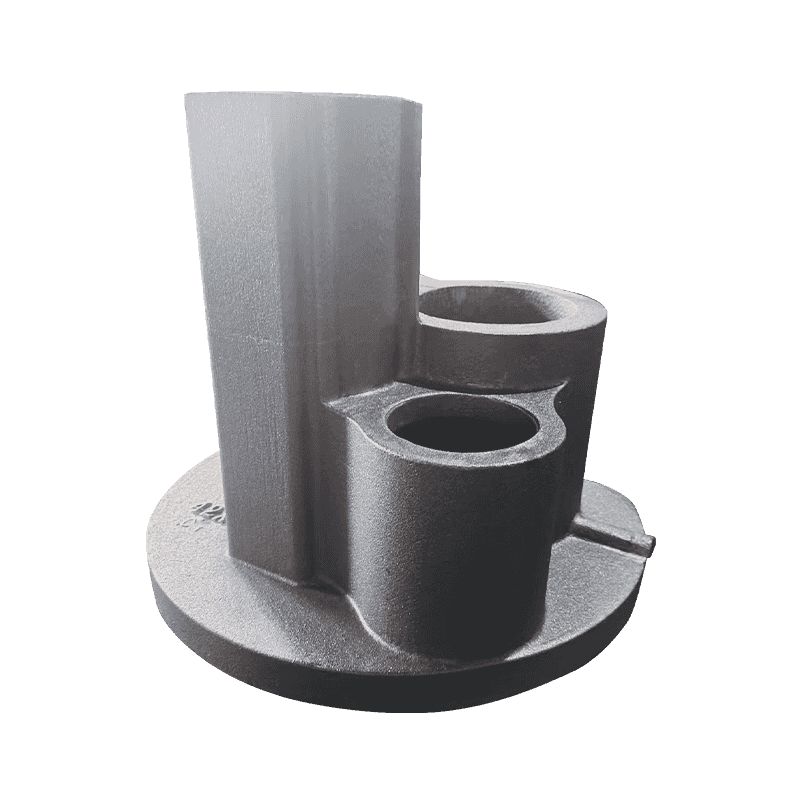
পুরু-খোলের অংশগুলি যেখানে গাণিতিক কামড় দেয়: একটি 60 থেকে 90 মিমি প্রাচীর সহ একটি কম্প্রেসার বডি, একটি ভারী কেন্দ্রীয় ভর সহ একটি মেশিন বেস, বা একটি গভীর ফ্ল্যাঞ্জ সহ একটি পাম্প হাউজিং সবই নডিউলগুলিকে শীর্ষে একটি দীর্ঘ যাত্রা দেয়।
মেশিনিং লাইন করার আগে সাইনগুলি পড়া
ফ্লোটেশন খুব কমই ফাউন্ড্রিতে নিজেকে ঘোষণা করে। এটি মেশিনিং সেন্টারে, পুনরায় কাজ করার সময় বা গ্রাহকের অভিযোগে প্রদর্শিত হয়। সংকেতগুলি চারপাশে একটি রুটিন তৈরি করার জন্য যথেষ্ট সামঞ্জস্যপূর্ণ:
- পৃষ্ঠের চেহারা: ব্লাস্টিংয়ের পরে উপরের মুখটি কিছুটা নিস্তেজ বা রুক্ষ দেখাতে পারে এবং রুক্ষ যন্ত্রটি অন্ধকার রেখাগুলিকে খোলে যা এটিকে অতিক্রম করার পরিবর্তে পৃষ্ঠকে অনুসরণ করে।
- ইন-সিটু মেটালোগ্রাফি: ট্রায়াল কাস্টিংয়ের উপরের মুখ থেকে কাটা একটি নমুনা বা একই মডুলাস সহ একটি মোল্ডড-অন লগ থেকে একটি সঞ্চয় ব্যান্ড প্রকাশ করে যা একটি পৃথকভাবে কাস্ট বার কখনও দেখায় না।
- হার্ডনেস ম্যাপিং: ভাসমান অঞ্চলটি প্রায়শই ঢালাইয়ের বেশিরভাগ অংশের চেয়ে নরম এবং আরও ফেরিটিক পড়ে, যা ম্যাপ করা গ্রিডে স্পষ্টভাবে দেখায়।
- অতিস্বনক বেগ এবং মনোযোগ: একই জ্যামিতির বিভাগীয় নমুনার বিপরীতে রিডিংগুলি ক্রমাঙ্কিত হওয়ার পরে স্ক্রীনিংয়ের জন্য দরকারী।
- ধ্বংসাত্মক বিভাগকরণ: এখনও রেফারেন্স পদ্ধতি, এবং প্রতিটি নতুন প্যাটার্ন বা রসায়নের উল্লেখযোগ্য পরিবর্তনের জন্য মূল্য মূল্য।
একা আলাদাভাবে ঢালাই টেস্ট বারের শক্তিতে ভারী-বিভাগের কাস্টিং অনুমোদন করবেন না। বারগুলি পাতলা ঢেলে দেওয়া হয়, তারা দ্রুত জমে যায় এবং আপনি যে ত্রুটিটি ধরতে চাইছেন তার থেকে তারা প্রতিরোধী।
সবচেয়ে সস্তা প্রারম্ভিক সতর্কতা হল একটি ট্রায়াল ঢালাই সবচেয়ে ভারী প্রাচীরের মধ্য দিয়ে বিভাগ করা হয়। উপরের মুখের একটি কাটা আপনাকে কার্বন সমতুল্য, চিল প্লেসমেন্ট এবং রাইজার পজিশন সম্পর্কে এক মাসের প্রসার্য পরীক্ষার চেয়ে আরও বেশি কিছু বলে।
পাল্টা ব্যবস্থা যা উৎপাদনে আটকে থাকে
- রসায়ন বিভাগে সেট করুন, গ্রেডে নয়। প্রথমে কার্বন টানুন, তারপর সিই সিলিং এর বিপরীতে সিলিকন ট্রিম করুন; যদি একটি স্পেসিফিকেশন একটি ম্যাট্রিক্স প্রয়োজনের জন্য সিলিকনকে উপরে ঠেলে দেয়, কার্বনকে আরও নিচে নামতে হবে।
- প্রথমে উপরের মুখটি ফ্রিজ করুন। বাহ্যিক বা অভ্যন্তরীণ ঠাণ্ডা, বা মুখের বালি যা তাপকে দ্রুত টেনে নেয়, জানালাটিকে ছোট করে যেখানে নোডুলগুলি ভ্রমণ করতে পারে। মুখ জুড়ে বিন্দু বিন্দু পরিবর্তে প্রকৃত হট স্পট বিরুদ্ধে ঠান্ডা মাপ.
- ছাঁচ নির্ভরযোগ্যভাবে ভরাট হিসাবে ঠান্ডা হিসাবে ঢালা. সুপারহিট তরলতা ক্রয় করে এবং ফ্লোটেশন প্রতিরোধের খরচ করে; 1,360 থেকে 1,400 °C বেশিরভাগ ভারী-বিভাগের কাজকে কভার করে এবং চুল্লিতে দীর্ঘক্ষণ ধরে রাখা আপনার বিরুদ্ধেও কাজ করে।
- কোথায় ত্রুটি থাকার অনুমতি দেওয়া হয় তা স্থির করুন। সমালোচনামূলক মেশিনযুক্ত মুখগুলি নীচে বা ছাঁচের একপাশে থাকে; উপরের মুখটি একটি বলিদান ভাতা পায়, 10 থেকে 25 মিমি একটি সাধারণ সূচনা বিন্দু হিসাবে, এটির ভিতরে ভাসমান ব্যান্ডের সাথে মেশিন করা হয়।
- গলিত চিকিত্সা শক্ত রাখুন। 0.03 থেকে 0.05% এর কাছাকাছি ম্যাগনেসিয়ামের অবশিষ্টাংশ, কম বিরল মাটির উপাদান, দ্রুত ইনোকুলেশন এবং কোন অপ্রয়োজনীয় পুনরায় গরম না করা সবই চিকিত্সার সমস্যাটিকে ফ্লোটেশন সমস্যা তৈরি করার সম্ভাবনাকে হ্রাস করে।
- প্রতি তাপ যাচাই করুন, প্রতি বছর নয়। একটি নতুন প্যাটার্নের প্রথম ঢালাই থেকে একটি বিভাগযুক্ত নমুনা, এবং উপরের মুখ থেকে পর্যায়ক্রমিক ধাতববিদ্যা, একটি ব্যাচ মেশিনিং লাইনে পৌঁছানোর আগে একটি প্রবাহিত কার্বন সমতুল্য ক্যাচ করে।
এর কোনটিই নিজে থেকে ব্যয়বহুল নয়, এবং একটি ভারী এক-পিস কাঠামোর জন্য - একটি মেশিন বেস, একটি কম্প্রেসার বডি, একটি পাম্প হাউজিং - বিভাগযুক্ত প্রথম নিবন্ধটি প্রথমবার স্ক্র্যাপড ঢালাই প্রতিরোধ করে নিজের জন্য অর্থ প্রদান করে।
আপনি অর্ডার করার আগে কি জিজ্ঞাসা করুন
আপনি যদি ভারী-সেকশনের নমনীয় আয়রন ঢালাই কিনুন, তাহলে ফ্লোটেশন একটি সরবরাহকারী প্রশ্ন যতটা একটি ফাউন্ড্রি প্রশ্ন। আপনি যে উত্তরগুলি চান তা নির্দিষ্ট, এবং প্রশ্নগুলি ছোট:
- আপনি কোন বিভাগের মডুলাসের চারপাশে রসায়ন তৈরি করেছেন এবং আপনি এটির জন্য কোন কার্বন সমতুল্য লক্ষ্য করেছিলেন?
- আপনি মেটালোগ্রাফিক নমুনা কোথায় নেবেন, ঢালাই থেকে বা আলাদাভাবে ঢালাই বার থেকে?
- আপনি কিভাবে উপরের মুখের উপর ঠান্ডা নিয়ন্ত্রণ করবেন, এবং রাইজার অবস্থান কি?
- আপনি উপরের মুখে কোন মেশিনিং ভাতা ছেড়ে দেন এবং আপনি কীভাবে সেই নম্বরে পৌঁছেছেন?
- আপনি কি প্রতিটি তাপের জন্য কার্বন, সিলিকন, ম্যাগনেসিয়াম এবং ঢালা তাপমাত্রা রেকর্ড করেন এবং আমি কি সেই ডেটার শেষ ছয় মাসের দেখতে পারি?
একজন সরবরাহকারী যিনি প্রথম দুটি প্রশ্নের উত্তর দেন সাধারণ শর্তে এবং শেষেরটি একটি প্রতিশ্রুতি সহ তিনি কাঠামোর পরিবর্তে মূল্যের উপর উদ্ধৃতি দিচ্ছেন। বাণিজ্যিক ফলাফলটি স্পষ্টভাবে বলার যোগ্য: একটি কাস্টিং যা তার শংসাপত্র পাস করে এবং মেশিনিং সেন্টারে ব্যর্থ হয় তা হল সবচেয়ে ব্যয়বহুল ধরণের স্ক্র্যাপ, কারণ ক্রেতা ইতিমধ্যেই পরিবহন, মেশিনিং সময় এবং একটি বন্ধ উত্পাদন লাইনের জন্য অর্থ প্রদান করেছে।
সরবরাহকারীরা যারা ভারী বিভাগগুলি ভালভাবে পরিচালনা করে তাদের জিজ্ঞাসা করার আগে সাধারণত এই প্রশ্নের উত্তর দেয়; সেকশন মডুলাস, টার্গেট কার্বন সমতুল্য, চিল লেআউট এবং স্যাম্পলিং পজিশন প্রম্পট না করেই উদ্ধৃতি প্যাকেজে উপস্থিত হতে থাকে।
একই শৃঙ্খলার মধ্য দিয়ে চলে নমনীয় লোহা ঢালাই পরিসীমা কম্প্রেসার, পাম্প, ভালভ এবং মেশিন টুল উপাদানগুলির চারপাশে নির্মিত, যেখানে প্রাচীরের বেধ যথেষ্ট পরিবর্তিত হয় যে কোনও একক রসায়ন প্রতিটি অংশকে কভার করে না।
গ্রাফাইট ফ্লোটেশন একটি রহস্যময় ত্রুটি নয় একবার পদার্থবিদ্যা টেবিলে. নোডিউলগুলি যে তরলগুলি বহন করে তার চেয়ে হালকা, ভারী অংশগুলি এই পার্থক্যের জন্য যথেষ্ট তরল থাকে এবং উপরের মুখের নীচে যে ধাতুটি শেষ হয় তা অঙ্কনটি অনুমান করা ধাতু নয়।
প্রাথমিকভাবে নেওয়া তিনটি সিদ্ধান্তের মাধ্যমে এটিকে নিয়ন্ত্রণ করুন: সেকশন মডুলাসের সাথে মিলে যাওয়া কার্বনের সমতুল্য, উপরের মুখের ইচ্ছাকৃতভাবে শীতলকরণ এবং একটি মেশিনিং ভাতা যা ফ্লোটেড ব্যান্ডটিকে স্ক্র্যাপ বিনের ভিতরে রাখে না বরং সমাপ্ত অংশের ভিতরে। এর পরের সবকিছু — পরীক্ষার বার, সার্টিফিকেট এবং পরিদর্শন রিপোর্ট — নিশ্চিতকরণ, সুরক্ষা নয়৷