EN
নমনীয় লোহা ঢালাই মেশিনিং : কি অংশ প্রতি খরচ সেট করে
নোডুলার গ্রাফাইট নমনীয় লোহাকে শক্তিশালী, শক্ত এবং নির্দিষ্ট করে তোলে। এটি চিপগুলিকে শক্ত করে তোলে, তাপ একগুঁয়ে এবং সহনশীলতার উইন্ডোটি বেশিরভাগ অঙ্কন স্বীকার করার চেয়ে সংকীর্ণ করে তোলে। গ্রেড নিয়ন্ত্রণ এবং ফিক্সচারিং যেকোনো সন্নিবেশ ক্যাটালগের চেয়ে বেশি সিদ্ধান্ত নেয়।
দুটি বিয়ারিং হাউজিং, একই প্যাটার্ন থেকে একই সপ্তাহে ঢালাই, একটি মেশিনে দুটি ভিন্ন উপকরণের মতো আচরণ করতে পারে। একজন পরিষ্কারভাবে 220 মি/মিনিট গতিতে বোর করে। টুলটি সম্পূর্ণ গভীরতায় পৌঁছানোর আগে অন্যটি একটি সন্নিবেশ কোণকে নিস্তেজ করে দেয়। প্রোগ্রাম কখনই পরিবর্তন হয়নি। কাস্টিংগুলি করেছে: রাইজারের কাছে একটি পার্লাইট-ভারী অংশ, একটি পাতলা পাঁজরের উপর একটি ঠান্ডা ত্বক, বা ব্যাচ জুড়ে একটি 40 HBW সুইং৷
ধাতুবিদ্যা সিলিং সেট করে, ফিক্সচারিং মেঝে সেট করে, এবং ডেটা কাটা শুধুমাত্র তাদের মধ্যে উইন্ডোর ভিতরে কাজ করে।
কেন নমনীয় লোহার মেশিনগুলি ধূসর লোহা থেকে আলাদা
ধূসর লোহাতে, গ্রাফাইট ফ্লেক্স তৈরি করে যা ম্যাট্রিক্সের ভিতরে হাজার হাজার ছোট অভ্যন্তরীণ চিপ ব্রেকারের মতো বসে থাকে। চিপস ছোট এবং কাটা হালকা অনুভূত হয়. ম্যাগনেসিয়াম ট্রিটমেন্ট সেই গ্রাফাইটটিকে নডিউলে পরিণত করে, যা নমনীয় লোহাকে তার শক্তি এবং প্রসারণ দেয় এবং এটি অন্তর্নির্মিত চিপ ভাঙ্গা দূর করে।
মেশিনে ফলাফলটি অনুমানযোগ্য: লম্বা, স্ট্রিংিয়ার চিপস, কাটার একই গভীরতায় উচ্চতর কাটিং ফোর্স, এবং কাটিংয়ের প্রান্তে আরও বেশি তাপ রাখা হয় কারণ চিপ এটির কম বহন করে। সেই নোডুলগুলির চারপাশের ম্যাট্রিক্স তারপর সিদ্ধান্ত নেয় কিভাবে টুলটি পরে।
- ফেরিটিক, প্রায় 170-210 HBW। নরম এবং আঠালো; বিল্ট আপ প্রান্ত, smeared ফিনিস এবং কম গতিতে প্রবাহিত মাত্রা.
- পার্লিটিক, প্রায় 230-290 HBW। ঘষিয়া তুলিয়া ফেলিতে সক্ষম; ফ্ল্যাঙ্ক পরিধান এবং খাঁজ পরিধান গ্রহণ করে, এবং কঠোরতা আরোহণের সাথে সাথে সরঞ্জামের জীবন দ্রুত হ্রাস পায়।
- মিশ্র হিসাবে-কাস্ট গঠন. একটি গ্রেড একটি পাতলা ফ্ল্যাঞ্জে 200 HBW এবং একটি ভারী বসে 250 HBW পড়তে পারে, কারণ শীতল করার হার আলাদা।
- নোডুলারিটি এবং নডিউল গণনা। সূক্ষ্ম, উচ্চ গণনা গ্রাফাইট মেশিন ধারাবাহিকভাবে; মোটা বা ক্ষয়প্রাপ্ত গ্রাফাইট শক্তি সমস্যা হয়ে ওঠার অনেক আগেই একটি মেশিনিং সমস্যা হয়ে ওঠে।
দুটি ঢালাই একই গ্রেড স্ট্যাম্প বহন করতে পারে এবং এখনও 40 HBW দ্বারা পৃথক। যে পার্থক্য অঙ্কন প্রদর্শিত হবে না. এটি ইনসার্ট ইনভয়েসে প্রদর্শিত হবে।
একটি বিশদ পুনরাবৃত্তি করা মূল্যবান: নমনীয় লোহার জরিমানা ক্ষতিকারক নয়। শুকনো রাফিং একটি সূক্ষ্ম গ্রাফাইট-সমৃদ্ধ ধুলো তৈরি করে, তাই কাটা থেকে নিষ্কাশন প্রক্রিয়ার অন্তর্গত, গৃহস্থালির জন্য নয়।
দোকানের মেঝে ধরে থাকা পরামিতি কাটা
নীচের পরিসংখ্যানগুলি একটি কঠোর মেশিনে প্রলিপ্ত কার্বাইডের জন্য শুরুর পয়েন্ট, প্রতিশ্রুতি নয়। নমনীয় লোহা কম-কার্বন ইস্পাতের চেয়ে দ্রুত এবং একই কঠোরতার ধূসর লোহার চেয়ে ধীরগতিতে কাটে, এবং একটি ব্যাচের ভিতরের স্প্রেড সাধারণত গ্রেডের মধ্যে ছড়িয়ে যাওয়ার চেয়ে প্রশস্ত হয়।
| অবস্থা | সাধারণ কঠোরতা | বাঁক গতি | খাওয়ান | নোট |
|---|---|---|---|---|
| ফেরিটিক, যেমন-কাস্ট | 170-210 HBW | 220-300 মি/মিনিট | 0.25-0.40 মিমি/রেভ | তীক্ষ্ণ ইতিবাচক রেক; 2 মিমি এর উপরে রুক্ষ গভীরতা রাখুন যাতে প্রান্তটি ত্বকের নীচে থাকে |
| Pearlitic, as-cast | 230-290 HBW | 150-220 মি/মিনিট | 0.20-0.35 মিমি/রেভ | একটি TiAlN বা Al2O3 আবরণ সঙ্গে শক্ত স্তর; চিপ করার পরিবর্তে ফ্ল্যাঙ্ক পরিধান আশা করুন |
| Austempered or chilled | 300-380 HBW | 80-150 মি/মিনিট | 0.15-0.25 মিমি/রেভ | সিবিএন বা হুইকার সিরামিক; অনমনীয়তা গতির চেয়ে বেশি গুরুত্বপূর্ণ |
| বিঘ্নিত কাটা বা ভারী চামড়া | পরিবর্তিত হয় | 25-35% হ্রাস করুন | 0.15-0.25 মিমি/রেভ | নেতিবাচক রেক এবং একটি শক্তিশালী প্রান্ত; হাতিয়ারকে কখনই কাটার মধ্যে থাকতে দেবেন না |
- কাস্ট ত্বকের নীচে প্রথম পাস রাখুন। একটি ঠাণ্ডা পৃষ্ঠ স্কিমিং একটি প্রান্ত ভাঙ্গা সবচেয়ে নির্ভরযোগ্য উপায়.
- একা ফিড দিয়ে শেষ তাড়া করবেন না। নমনীয় আয়রনে, ফিনিস একটি লাইটার ফিডের চেয়ে গতি এবং প্রান্তের তীক্ষ্ণতা থেকে আরও উন্নত হয়।
- মিলিং: সেটআপ যেখানে অনুমতি দেয় সেখানে ক্লাইম্ব কাট, দাঁত প্রতি ফিড রাখুন, এবং সেগুলি কাটার পরিবর্তে জরিমানা পরিষ্কার করুন।
- ইনকামিং ব্যাচে কঠোরতা পরীক্ষা করুন, শুধুমাত্র প্রথম নিবন্ধে নয়। নমুনার উপরে 30 HBW চলমান একটি ব্যাচ সেই নমুনায় প্রমাণিত একটি প্রোগ্রামকে পরাজিত করবে।
ক্রয় অর্ডারে কঠোরতা পরিসীমা রাখুন। একটি 170-230 HBW ব্যান্ড একটি ধাতুবিদ্যার মতোই একটি মেশিনিং নির্দেশনা, এবং একটি টুল-লাইফ সমস্যার পরে তর্ক করার চেয়ে কাস্ট করার আগে সম্মত হওয়া অনেক সহজ।
কাস্টিং স্কিন, চিল এবং ফার্স্ট পাস
একটি বালি ঢালাইয়ের বাইরের এক বা দুই মিলিমিটার আপনার সন্নিবেশের জন্য নির্বাচিত উপাদান নয়। এই স্তরটি একটি ঠান্ডা ছাঁচ, পুড়ে যাওয়া বালি, অক্সাইড এবং ছোট ইনক্লুশন থেকে একটি ঠাণ্ডা অঞ্চল ধরে রাখতে পারে। এটিকে হালকা ফিনিশিং পাস দিয়ে সরিয়ে দিলে টুলটি কাটার পরিবর্তে ঘষা হয় এবং ঘষার ফলে প্রান্তগুলি নষ্ট হয়ে যায়।
রাইসার এবং পাতলা পাঁজরের কাছাকাছি শক্ত দাগের জন্য দেখুন। তারা বিবৃত ব্যাচ কঠোরতা উপরে ভাল বসতে পারেন. যদি প্রতিটি অংশে একই দাগ squeals এবং discolour হয়, এটি একটি প্যাটার্ন এবং ঠান্ডা সমস্যা হিসাবে প্রথমে বিবেচনা করুন; সন্নিবেশ গ্রেড পরিবর্তন শুধুমাত্র কয়েক অংশ পরে ব্যর্থতা সরানো.
- একটি পৃষ্ঠের উপর প্লেন যা যাইহোক মেশিন করা হবে, বা ডেটাম হিসাবে একটি মেশিনযুক্ত প্যাড নির্দিষ্ট করুন।
- প্রতিটি বাতা অধীনে সরাসরি সমর্থন. নমনীয় লোহা ক্ল্যাম্পিং লোডের নীচে বসন্ত করার জন্য যথেষ্ট নমনীয় এবং ক্ল্যাম্পগুলি বন্ধ না হওয়া পর্যন্ত সেই প্রতিচ্ছবিকে ধরে রাখে।
- লম্বা বেস এবং কলামগুলিতে থ্রি-পয়েন্ট সাপোর্ট প্লাস অ্যাডজাস্টেবল জ্যাক ব্যবহার করুন এবং কিছু শক্ত করার আগে রকিং পরীক্ষা করুন।
- রুক্ষ, মুক্তি, তারপর শেষ। যদি অংশটি রুক্ষ করার পরে সরে যায়, তবে সেই আন্দোলন প্রক্রিয়া পরিকল্পনার অন্তর্গত, পুনঃওয়ার্ক নোটে নয়।
বোরস, ডাটামস এবং হাউজিং যা অবশ্যই এককেন্দ্রিক থাকবে
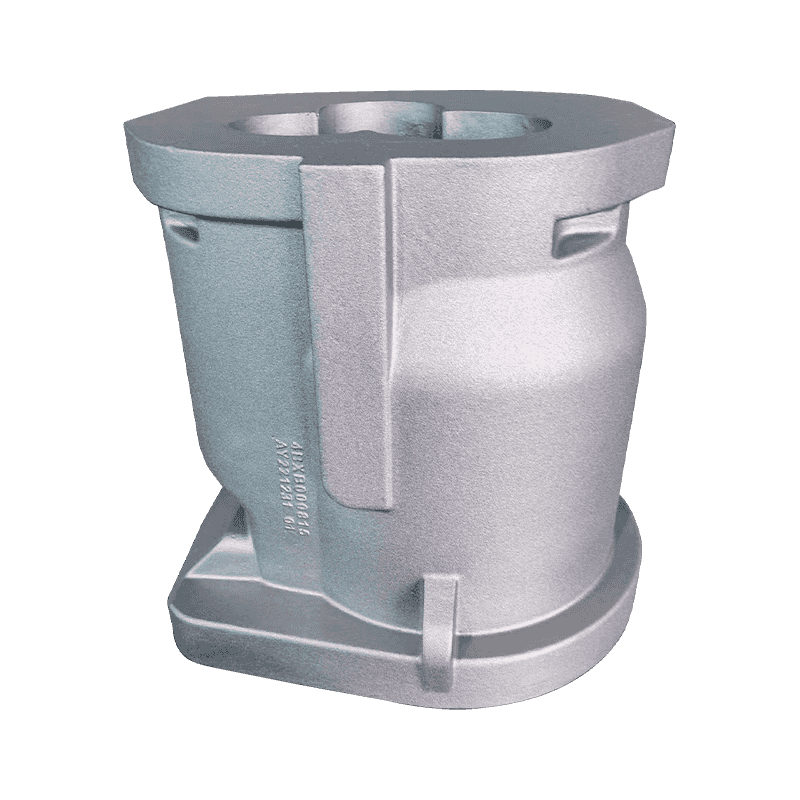
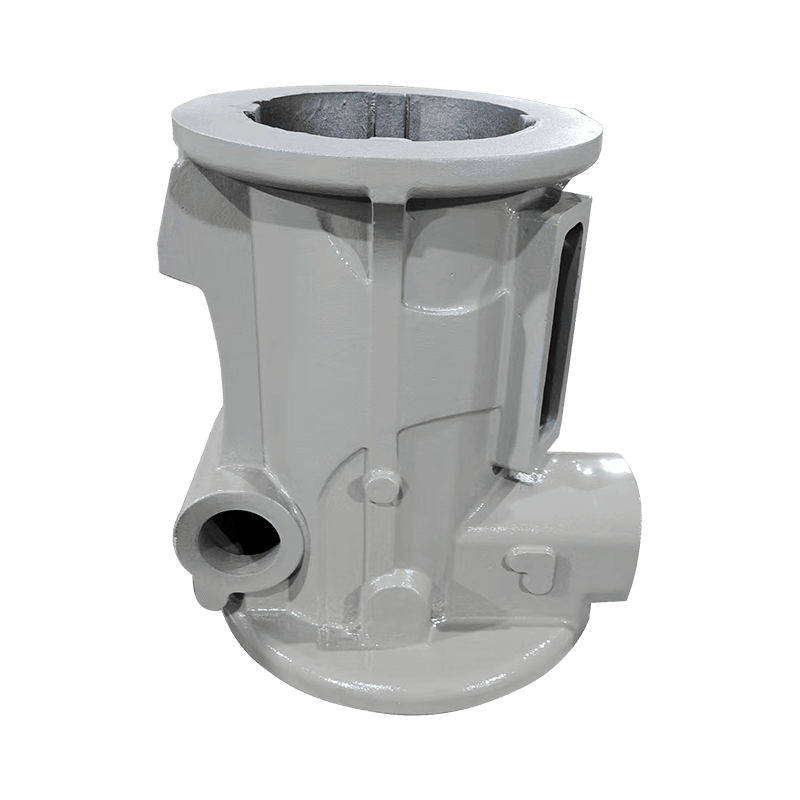
মেশিনযুক্ত নমনীয় আয়রন ঢালাইয়ের বেশিরভাগ প্রত্যাখ্যান জ্যামিতিক, প্রসাধনী নয়। একটি কম্প্রেসার বডি একটি মাউন্টিং ফেস, একটি প্রধান বোর এবং বেশ কয়েকটি শ্যাফ্ট আসনকে একত্রে বেঁধে রাখে। ইঙ্গিত করুন যে একটি কাঁচা ঢালাই মুখ থেকে বোর এবং আপনি যে সহনশীলতার জন্য কাজ করছেন তা হল প্যাটার্নের, মেশিনের নয়।
যে সিকোয়েন্সটি ধরে রাখা হয়েছে তা অশ্লীল: ডাটাম ফেস রুক্ষ করুন, ঢালাই স্থির হতে দিন, তারপরে এটি থেকে প্রতিটি সম্পর্কিত আসন বোর এবং মেশিন শেষ করুন। নমনীয় লোহার উচ্চ শক্তি ডিজাইনারদের ধূসর লোহার তুলনায় দেয়ালকে পাতলা করতে দেয়, যা ওজনে সাহায্য করে এবং স্থিতিশীলতাকে আঘাত করে, কারণ একটি পাতলা হাউজিং ক্ল্যাম্পিংয়ের নীচে বিচ্যুত হয় এবং কাটার পরে শিথিল হয়।
মেশিনিং ভাতা সেই কথোপকথনের বাকি অর্ধেক। খুব কম ভাতা একটি অগভীর ঘষা পাস জোর করে; খুব বেশি মানে একটি অতিরিক্ত রাফিং অপারেশন এবং ছিদ্র খোলার একটি উচ্চ সম্ভাবনা।
| কাস্টিং আকার (সর্বোচ্চ মাত্রা) | একমুখী ভাতা | সাধারণ অংশ |
|---|---|---|
| 150 মিমি পর্যন্ত | 2-3 মিমি | কভার, ছোট হাউজিং, মেশিনযুক্ত প্যাড |
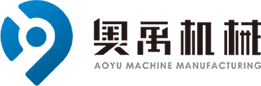
| 150-500 মিমি | 3-5 মিমি | পাম্প বডি, বিয়ারিং হাউজিং, ভালভ বডি |
| 500-1500 মিমি | 5-8 মিমি | সংকোচকারী সংস্থা, মেশিন ঘাঁটি |
| 1500 মিমি এর বেশি | 8-12 মিমি | কলাম এবং বড় ফ্রেম |
ফ্রেম এবং কলাম: যেখানে কম্পন সমাপ্তি সেট করে
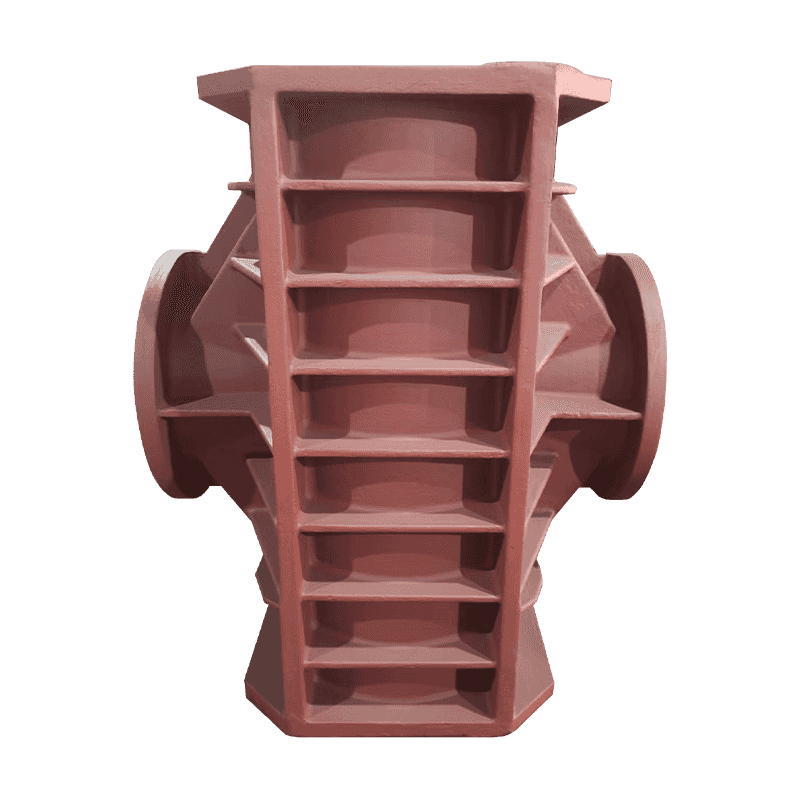
মেশিন টুল নির্মাতারা ধূসর এবং নমনীয় লোহার মধ্যে বেছে নেন যে কারণে কাটাতে দেখা যায়। ধূসর লোহার ফ্লেক গ্রাফাইট কম্পনকে কার্যকরভাবে তাপে রূপান্তর করে, তাই বিছানা এবং স্লাইডগুলি যেগুলিকে শান্ত থাকতে হবে সেগুলি প্রায়শই ধূসর লোহা হয়। নোডুলার গ্রাফাইট সেই স্যাঁতসেঁতে কিছু ছেড়ে দেয় কিন্তু উচ্চতর শক্তি এবং দৃঢ়তা নিয়ে আসে, যে কারণে নমন লোডের নীচে কলাম এবং কাঠামোগুলি প্রায়শই নমনীয় লোহা হয়।
মেশিনিস্টের জন্য, এর অর্থ হল একটি বড় কাস্টিং সঠিক হওয়ার আগে স্থিতিশীল হতে হবে। দোকানের সাথে তাপীয় ভারসাম্য ক্ল্যাম্পিংয়ের মতোই গুরুত্বপূর্ণ: একটি কলাম রুক্ষ মেশিনযুক্ত ঠান্ডা এবং সমাপ্ত গরম অপারেশনগুলির মধ্যে চলে যাবে। কিভাবে বিস্তৃত ছবি ঢালাই গুণমান মেশিনিং নির্ভুলতা বহন করে অঙ্কন হিমায়িত হওয়ার আগে পড়া মূল্যবান।
অনুশীলনে: প্রথমে মাউন্টিং মুখটি মেশিন করুন, এটি থেকে রেলের আসনগুলি নির্দেশ করুন এবং অংশটি সরানো বন্ধ না হওয়া পর্যন্ত ফিনিশিং পাসটি ধরে রাখুন। শক্ত সহনশীলতার উপর, দুটি ভিন্ন দিনে পরিমাপ করুন।
পাম্প এবং ভালভ বডি: দেয়ালের পুরুত্ব এবং ফুটো পথ
পাম্প ক্যাসিং এবং ভালভ বডিগুলি চাপের সীমানা, তাই একটি লুকানো ত্রুটি একটি ভারী মূল্য বহন করে। একটি প্রাচীর মধ্যে সমাহিত একটি ছিদ্র একটি ঢালাই হয়; একটি বিরক্তিকর বার দ্বারা খোলা একই ছিদ্র একটি স্ক্র্যাপ করা অংশ যা মেশিনিং ঘন্টা ইতিমধ্যে বিনিয়োগ করা হয়েছে।
দুটি অভ্যাস সেই ঝুঁকি কমায়। পরে না করে মেশিনিং করার আগে চাপের সীমানাগুলির উপর অ-ধ্বংসাত্মক পরীক্ষা নির্দিষ্ট করুন, কারণ একটি রুক্ষ ঢালাইয়ের উপর রেডিওগ্রাফি বা অতিস্বনক পরীক্ষার খরচ একটি কান্নাকাটি সীল মুখ সহ একটি সমাপ্ত অংশের চেয়ে অনেক কম। এবং ফ্ল্যাঞ্জ ফেস এবং সীল বোরগুলির জন্য অঙ্কনে সমতলতা এবং সমান্তরালতা রাখুন, যেহেতু সাধারণ মাত্রা সহনশীলতা খুব কমই সেই বৈশিষ্ট্যটিকে নিয়ন্ত্রণ করে যা প্রকৃতপক্ষে ফুটো হয়ে যায়।
নমনীয় লোহা জলের হাতুড়ি, তাপ সাইক্লিং এবং চাপের স্পাইক সহ্য করে এখানে তার স্থান অর্জন করে যা আরও ভঙ্গুর উপাদানকে ফাটবে। যন্ত্রের পরিণতি সহজ: সীলমোহর এবং বোল্ট চেনাশোনাগুলিকে হাইড্রো-পরীক্ষার পরে তাদের জ্যামিতি ধরে রাখতে হবে, কেবল বেঞ্চে নয়।
প্রথম কাটা আগে কি নিষ্পত্তি
নমনীয় লোহার ঢালাইয়ের নির্ভরযোগ্য যন্ত্রগুলি বেশিরভাগই একটি টুলিং গোপনের পরিবর্তে ক্রয়ের অভ্যাস। এই পয়েন্টগুলি অর্ডারে রাখুন এবং দোকানের মেঝে অনুমান করা বন্ধ করে দেয়:
- একটি গ্রেড প্লাস কঠোরতা পরিসীমা, পরীক্ষার অবস্থান উল্লেখ করা সহ।
- বৈশিষ্ট্য অনুসারে মেশিনিং ভাতা, একটি কম্বল চিত্র নয়।
- Datum সংজ্ঞা, এবং Datum as-cast বা machined কিনা।
- চাপ এবং sealing পৃষ্ঠতলের porosity জন্য গ্রহণযোগ্যতা মানদণ্ড.
- নমুনা অনুমোদন যা একটি অংশযুক্ত অংশ থেকে একটি কঠোরতা মানচিত্র অন্তর্ভুক্ত করে।
প্রতিদান: যখন কঠোরতা বিস্তার নিয়ন্ত্রিত হয় এবং ডেটাম সম্মত হয়, তখন অনুমানযোগ্য হাতিয়ার জীবন সহ অনুমানযোগ্য গতিতে নমনীয় আয়রন মেশিন। যে ভেরিয়েবলটি অবশিষ্ট আছে তা হল আপনি খোলা রেখে দেওয়ার জন্য বেছে নিয়েছেন।
Haian Aoyu মেশিনারি ম্যানুফ্যাকচারিং ইউরোপ, জাপান এবং উত্তর আমেরিকা জুড়ে প্রায় 20,000 টন বার্ষিক ঢালাই ক্ষমতা এবং রপ্তানি অভিজ্ঞতা সহ কম্প্রেসার, পাম্প, ভালভ এবং মেশিন টুল নির্মাতাদের জন্য নমনীয় এবং ধূসর লোহার কাস্টিং তৈরি করে; আপনি পর্যালোচনা করতে পারেন সম্পূর্ণ ঢালাই সুযোগ আপনি একটি সরবরাহকারীর ডেস্কে একটি অঙ্কন স্থাপন করার আগে এই অংশগুলির পিছনে৷৷