EN
যথার্থতা নমনীয় আয়রন ঢালাই : কি একটি ব্যাচ জাহাজ কিনা সিদ্ধান্ত
একটি কম্প্রেসার হাউজিং একটি নিখুঁত উপাদান শংসাপত্র বহন করতে পারে এবং এখনও মেশিনিং কেন্দ্রে স্ক্র্যাপ করা যেতে পারে। গ্রেডটি সঠিক ছিল, নোডুলারিটি সঠিক ছিল এবং ঢালাই এখনও ভুল অংশ ছিল।
একটি কমপ্লায়েন্ট ঢালাই এবং একটি ব্যবহারযোগ্য ঢালাইয়ের মধ্যে সেই ব্যবধানটি হল যেখানে বেশিরভাগ নমনীয় লোহা প্রকল্পগুলি জিতে বা হেরে যায়। একটি উদ্ধৃতি সাধারণত তিনটি সংখ্যার সাথে আসে: গ্রেড, ওজন এবং প্রতি কিলোগ্রাম মূল্য। তিনটির মধ্যে কেউই সিদ্ধান্ত নেয় না যে প্রকল্পটি কাজ করে কিনা। ড্রয়িং যেখানে বলা হয়েছে সেখানে দেয়ালের পুরুত্ব থাকবে কিনা, মেশিনিং অ্যালাউন্স অংশ থেকে অংশে সামঞ্জস্যপূর্ণ কিনা এবং প্রথম ফিক্সচার সেটআপ স্ক্র্যাপ রিপোর্টের পরিবর্তে অংশ তৈরি করে কিনা তা নির্ধারণ করে।
সুতরাং দরকারী প্রশ্ন কোন ফাউন্ড্রি সস্তা নয়। এটি হল কোন ফাউন্ড্রি তিনটি বা চারটি বৈশিষ্ট্য ধরে রাখতে পারে যা আপনার মেশিনিং প্রক্রিয়া নির্ভর করে, আপনি আসলে অর্ডারের পরিমাণে। নীচের সবকিছু যে থেকে অনুসরণ করে.
নমনীয় আয়রনে যথার্থতা আসলে কী বোঝায়
যথার্থতা is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- ধাতব নিয়ন্ত্রণ: আপনার যত্নের অংশে মোটামুটি 85 শতাংশ বা তার চেয়ে ভালো নোডুলারিটি, একটি স্থিতিশীল নোডুল গণনা এবং একটি ফেরাইট-টু-পার্লাইট অনুপাত যা অঙ্কনের কঠোরতার পরিসরের সাথে মেলে।
- মাত্রিক নিয়ন্ত্রণ: শুধুমাত্র একটি উদার সামগ্রিক দৈর্ঘ্য সহনশীলতা নয়, একটি নির্বাচিত ডেটামের সাপেক্ষে মেশিনযুক্ত মুখগুলির পুনরাবৃত্তিযোগ্য অবস্থান।
- অভ্যন্তরীণ সুস্বাস্থ্য: লোড বহন করে, চাপ ধরে রাখে বা ড্রিল করা এবং ট্যাপ করা হয় এমন অংশগুলিতে কোন সঙ্কুচিত ছিদ্রতা নেই।
দ্বিতীয় এবং তৃতীয় স্তরগুলি যেখানে উদ্ধৃতিগুলি ভিন্ন হয়৷ দুটি ফাউন্ড্রি উভয়ই 500-7 উদ্ধৃত করতে পারে এবং উভয়ই পরিষ্কার লোহা ঢেলে দিতে পারে, তবুও এমন অংশগুলি সরবরাহ করে যা একটি মেশিনিং লাইনে ভিন্নভাবে আচরণ করে, কারণ একটি পাতলা-প্রাচীরের সিলিন্ডারে শেল পুরুত্ব নিয়ন্ত্রণ করে এবং অন্যটি এটিকে একটি পরিবর্তনশীল হিসাবে বিবেচনা করে যা নিজেকে সাজায়।
আপনি কিলোগ্রাম দ্বারা লোহা কিনছেন না. আপনি ঢালাই সারফেস এবং আপনার মেশিনিস্টের প্রথম কাটার মধ্যে দূরত্ব কিনছেন।
আপনি বিভাগ পরিমাপ করার পরে গ্রেড চয়ন করুন
প্রকাশিত প্রপার্টি স্ট্যান্ডার্ড টেস্ট বার থেকে আসে, আপনার অংশ থেকে নয়। বিভাগের আকার কত ধীরে ধাতব শীতল হয় তা সেট করে এবং কুলিং রেট ম্যাট্রিক্সে কতটা পার্লাইট শেষ হয় তা সেট করে। একটি ডেটা শীট থেকে নির্বাচিত একটি গ্রেড তাই একবার এটি 60 মিমি হাবে নিক্ষেপ করা হলে ভিন্নভাবে আচরণ করতে পারে।
| ISO 1083 গ্রেড | ASTM A536 সমতুল্য | প্রসার্য শক্তি | 0.2% ফলন | প্রসারণ | সাধারণ অংশ |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 এমপিএ | 15% | পাম্প বডি, ভালভ হাউজিং, কভার |
| 500-7 | 65-45-12 | 500 এমপিএ | 320 এমপিএ | 7% | ভারবহন আসন, রটার আসন, ক্র্যাঙ্ককেস |
| 600-3 | 80-55-06 | 600 এমপিএ | 370 এমপিএ | 3% | মেশিন বেস, কলাম, লোড বন্ধনী |
| 700-2 | 100-70-03 | 700 এমপিএ | 420 MPa | 2% | পরিধান-গুরুত্বপূর্ণ সন্নিবেশ এবং গাইড |
দুটি পরিণতি অনুসরণ করে। যদি একটি ভারী বিভাগ 600-3 এর জন্য কল করে, তবে খাদ বা তাপ চিকিত্সা সম্পর্কে একটি কথোপকথন আশা করুন, কারণ বিভাগটি নিজেই লক্ষ্যের বিরুদ্ধে কাজ করে। এবং দীর্ঘতা হল সংখ্যা ক্রেতাদের এড়িয়ে যাওয়ার প্রবণতা; এটি প্রায়শই ভবিষ্যদ্বাণী করে যে একটি ঢালাই কীভাবে আচরণ করে যখন একটি প্রেস ফিট বা একটি তাপচক্র এটির উপর চাপ দেয়।
প্রলিপ্ত বালি, রজন বালি, সবুজ বালি: বৈশিষ্ট্যের সাথে প্রক্রিয়াটি মেলে
ছাঁচনির্মাণ রুট প্রথম ঢালা আগে অর্জনযোগ্য সহনশীলতা, পৃষ্ঠ ফিনিস, এবং টুলিং খরচ সেট করে। দেরিতে এটি নির্বাচন করা ব্যয়বহুল, কারণ রুট পরিবর্তন করার অর্থ সাধারণত নতুন প্যাটার্ন।
- সবুজ বালি: স্থির ভলিউমে মাঝারি এবং বড় অংশগুলির জন্য সর্বনিম্ন প্যাটার্ন খরচ এবং ভাল অর্থনীতি; পাতলা দেয়াল এবং ধারালো অভ্যন্তরীণ কোর অতিরিক্ত ভাতা প্রয়োজন.
- রেজিন-বন্ডেড বালি (নো-বেক): সবুজ বালি এবং নমনীয় টুলিংয়ের চেয়ে ভাল মাত্রার স্থায়িত্ব সহ মাঝারি ব্যাচগুলির জন্য একটি কঠিন মধ্যম স্থল।
- প্রলিপ্ত বালি (শেল): পাতলা-প্রাচীর, উচ্চ-পুনরাবৃত্তিযোগ্য অংশ যেমন কম্প্রেসার সিলিন্ডারের জন্য স্বাভাবিক পছন্দ, যেখানে প্রাচীরের সামঞ্জস্য প্যাটার্নের দামের চেয়ে বেশি গুরুত্বপূর্ণ।
- তাপ চিকিত্সা: একটি ছাঁচনির্মাণ প্রক্রিয়া নয়, কিন্তু একই সিদ্ধান্তের অংশ, যেহেতু স্বাভাবিককরণ বা স্ট্রেস রিলিফ মেশিনিংয়ের পরে কঠোরতা এবং মাত্রিক আচরণ উভয়ই পরিবর্তন করে।
সহনশীলতার দাবির জন্য একটি শ্রেণী প্রয়োজন, বিশেষণ নয়। একজন সরবরাহকারী যিনি বলেছেন "আমরা এক মিলিমিটার ধরে রাখি" একটি একক বৈশিষ্ট্য বর্ণনা করছে৷ আপনার ফিক্সচার যে নির্দিষ্ট বৈশিষ্ট্যে অবস্থান করে তার জন্য কোন সহনশীলতা গ্রেড প্রযোজ্য তা জিজ্ঞাসা করুন।
যেখানে এই কাস্টিংগুলি ফিনিশড মেশিনের ভিতরে বসে
অংশগুলি তারা যে কাজ করে তার দ্বারা নির্দিষ্ট করা সবচেয়ে সহজ, কারণ গ্রহণযোগ্যতার মানদণ্ড প্রথম স্থানে লেখা হয়।
কম্প্রেসার ঢালাই
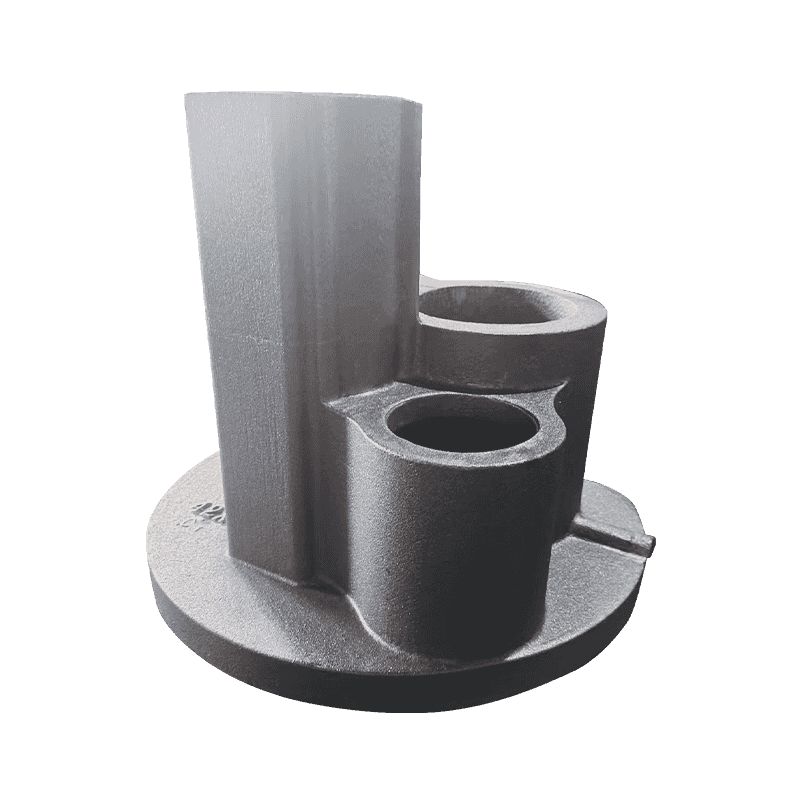
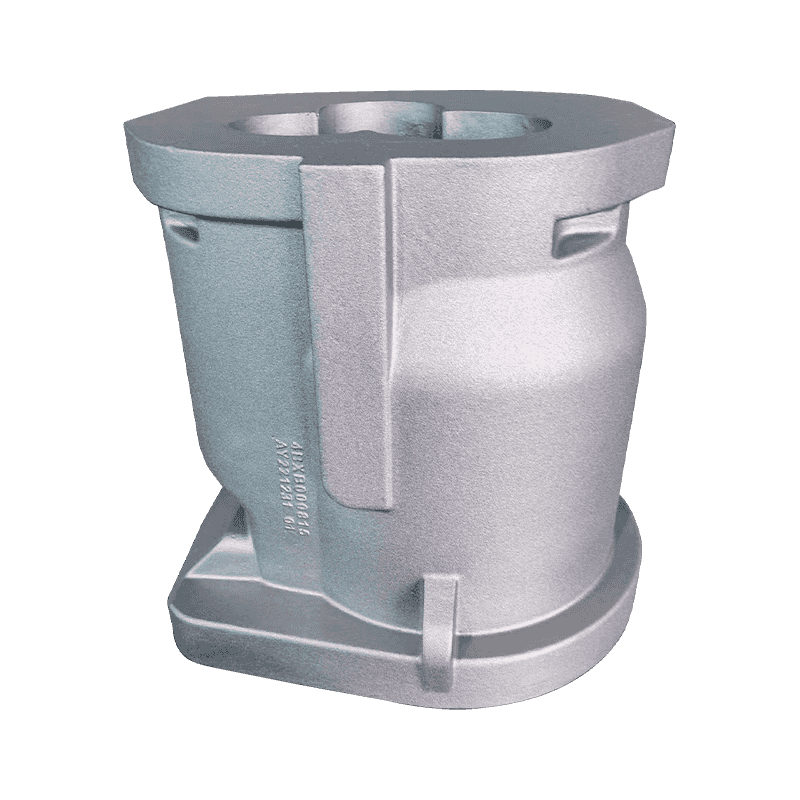
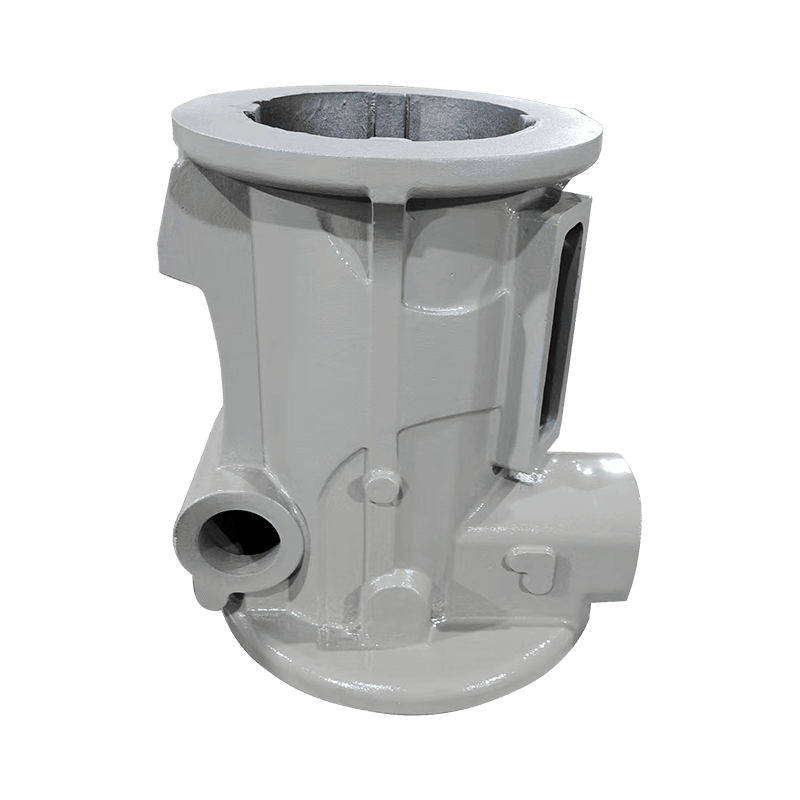
কম্প্রেসার কাজ সিলিং, প্রান্তিককরণ, এবং তেল ব্যবস্থাপনার জন্য নিচে আসে। বিয়ারিং সিট, রটার সিট, ক্র্যাঙ্ককেস, সিলিন্ডার, এক্সজস্ট সিট এবং তেলের বালতি প্রতিটি আলাদাভাবে ব্যর্থ হয়: একটি সীট যা খুব নরম হয় ডিম্বাকৃতি পরে, একটি সিলিন্ডার প্রাচীর যা ড্রিফট করে কম্প্রেশন হারায়, একটি ক্র্যাঙ্ককেস যা বিকৃত হয় একটি বিয়ারিং প্রিলোড ধরে রাখে না। আপনি কিভাবে ভারসাম্য শক্তি এবং পরিধান প্রতিরোধের একটি বিয়ারিং সীটে একটি সিদ্ধান্তের একটি সাধারণ উদাহরণ যা ঢালাই পর্যায়ে নেওয়া হয়, মেশিনিংয়ের পরে নয়।
পাম্প এবং ভালভ ঢালাই
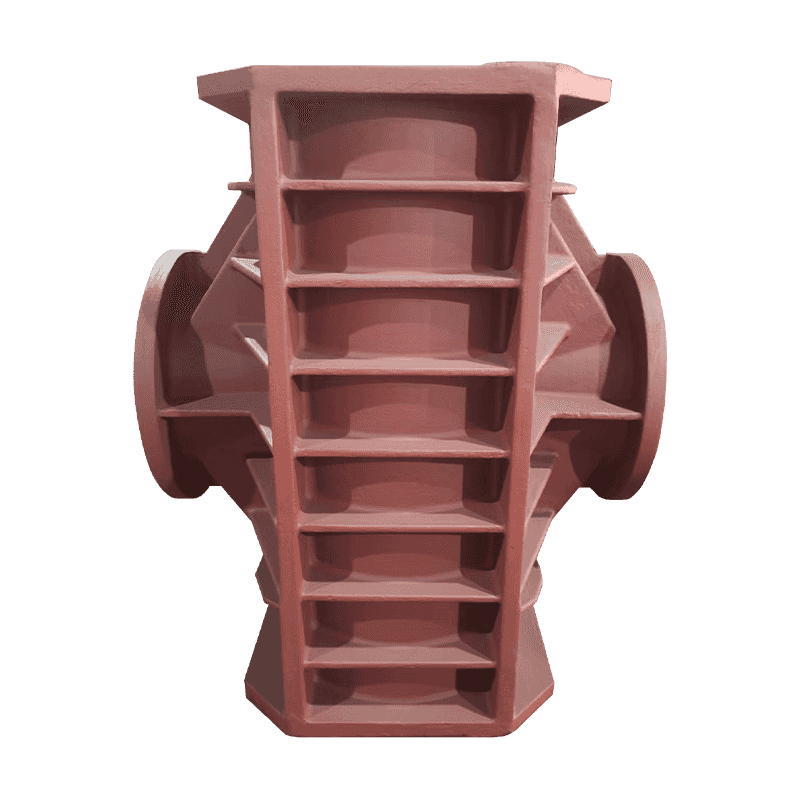
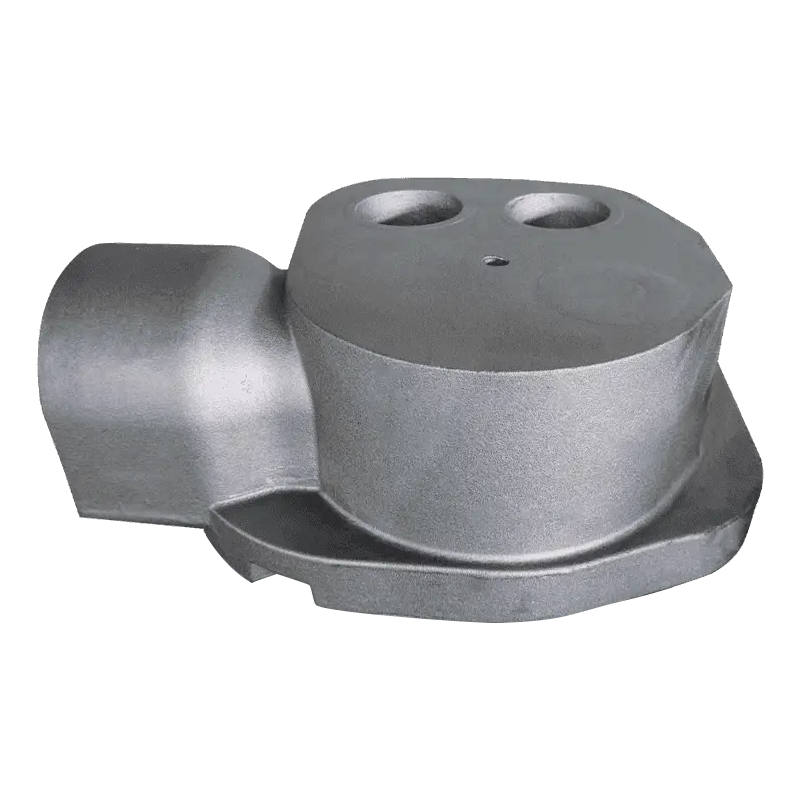
অক্ষীয় ফ্লো পাম্প, পাম্প বডি, ডাবল পাম্প কভার, পিস্টন পাম্প ভালভ বডি এবং পাম্প ডিস্ক সাধারণত চাপ-আঁট বা প্রবাহ-সমালোচনামূলক। এখানে গ্রহণযোগ্যতা পরীক্ষাটি প্রায়শই একটি ফাঁস পরীক্ষা এবং প্রাচীর-বেধ পরীক্ষা, যার অর্থ প্রসার্য শক্তির চেয়ে পোরোসিটি নিয়ন্ত্রণ গুরুত্বপূর্ণ।
মেশিন টুল ঢালাই
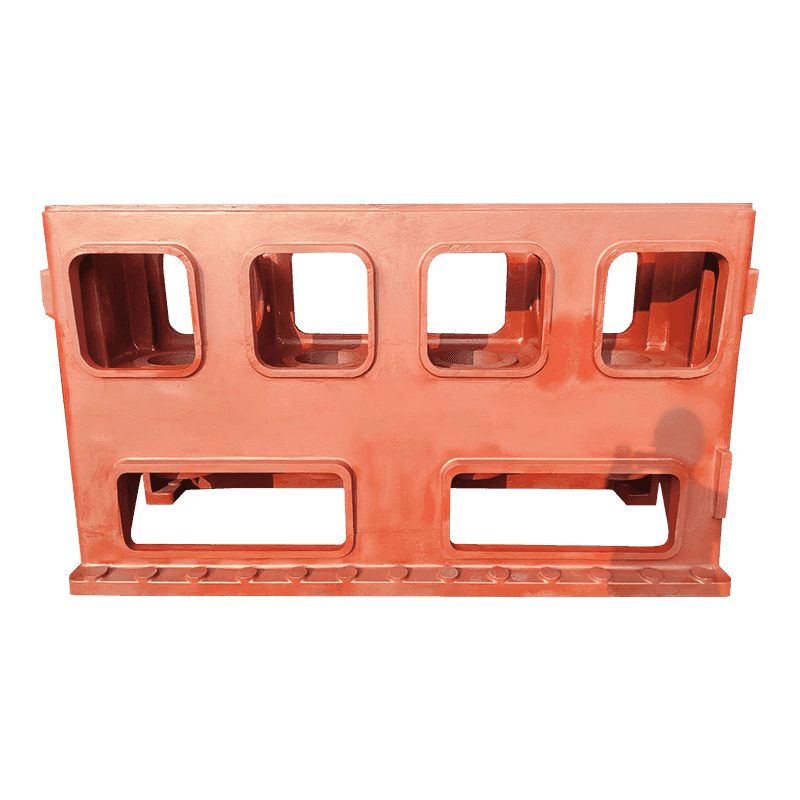
বেস এবং কলামগুলি বিপরীত ক্ষেত্রে: ভারী, শান্ত অংশ যার আসল মূল্য হল দৃঢ়তা এবং কয়েক বছরের পরিসেবার মাত্রিক স্থায়িত্ব। স্ট্রেস রিলিফ এবং বিভাগ অভিন্নতা একটি টাইট লিনিয়ার সহনশীলতার চেয়ে বেশি গুরুত্বপূর্ণ।
আপনি একটি নমুনা অনুমোদন করার আগে কি যাচাই করতে হবে
একটি প্রথম-নিবন্ধের নমুনা প্রমাণ করে যে ফাউন্ড্রি একবার কী করতে পারে। এটি প্রতিবার কী করতে পারে সে সম্পর্কে অনুমোদন হওয়া উচিত। ছয়টি আইটেম বেশিরভাগ ওজন বহন করে:
- নোডুলারিটি পরিমাপ করা হয় অংশ থেকে কাটা অংশে, না শুধুমাত্র একটি পৃথকভাবে ঢালাই পরীক্ষা বার থেকে।
- আপনার ফিক্সচার ব্যবহার করে একই ডেটামগুলির উল্লেখ করা একটি মাত্রিক প্রতিবেদন, সহনশীলতা শ্রেণীটি স্পষ্টভাবে বলা হয়েছে।
- সবচেয়ে পাতলা বিভাগে দেয়ালের বেধ, একই ঢালা থেকে অন্তত তিনটি অংশে পরিমাপ করা হয়।
- ব্যাচ জুড়ে কঠোরতা পরিসীমা, যেহেতু প্রায় 30 HB এর চেয়ে বিস্তৃত স্প্রেড সাধারণত অসম শীতল বা তাপ চিকিত্সার সংকেত দেয়।
- লোড-ভারিং বা চাপ-আঁটসাঁট বিভাগে একটি সুস্বাদু পরীক্ষা, অতিস্বনক পরীক্ষার মাধ্যমে বা একটি বলি অংশ বিভাগ করে।
- তাপ সংখ্যা থেকে তাপ চিকিত্সা ব্যাচ ঢালা তারিখ পর্যন্ত ট্রেসেবিলিটি, তাই পরে পাওয়া একটি সমস্যা দ্রুত সংকুচিত করা যেতে পারে।
যদি এই ছয়টি আইটেম দুইবার অনুরোধ না করেই প্রথম-নিবন্ধের প্রতিবেদনে উপস্থিত হয়, তাহলে আপনার কাছে আত্মবিশ্বাসের সাথে পুনরাবৃত্তি করার জন্য যা প্রয়োজন তার বেশিরভাগই রয়েছে।
শুধুমাত্র দামে কেনা কাস্টিংগুলি সবচেয়ে ব্যয়বহুল। একটি দুই শতাংশ কম ইউনিট মূল্য খুব কমই একটি রি-মেশিনিং রান, একটি এয়ার-ফ্রেটেড রিপ্লেসমেন্ট ব্যাচ, বা একটি স্থগিত সমাবেশ লাইন থেকে বেঁচে থাকে।
আসলে কি দাম সরানো
ইউনিট মূল্য দেখতে শেষ সংখ্যা, কারণ এটি অন্য ছয় থেকে একত্রিত করা হয়.
- প্যাটার্ন এবং কোর বক্স পরিমাপ, ব্যাচ আকার জুড়ে ছড়িয়ে.
- মেশিনিং ভাতা: একটি বড় মুখের উপর অতিরিক্ত 3 মিমি হল আসল ওজন, আসল ধাতু এবং আসল কাটার সময়।
- ধাতুবিদ্যার পথ: একটি ভারী বিভাগে একটি গ্রেডে পৌঁছানোর জন্য সংকরকরণ এবং তাপ চিকিত্সা প্রয়োজন।
- পরিদর্শনের সুযোগ: মাত্রিক প্রতিবেদন, অতিস্বনক পরীক্ষা এবং বিভাগীয় নমুনা সব খরচ যোগ করে এবং সব ঝুঁকি কমায়।
- পাতলা-প্রাচীরের অংশে স্ক্র্যাপের হার, যেখানে প্রলিপ্ত বালি তার টুলিং খরচ ফেরত পেতে থাকে।
- পাতলা দেয়াল এবং সমাপ্ত machined মুখ সঙ্গে অংশ জন্য প্যাকিং এবং রপ্তানি হ্যান্ডলিং.
একজন ক্রেতা যিনি এই ছয়টি বোঝেন তিনি তথ্যের সাথে আলোচনা করতে পারেন। একজন ক্রেতা যিনি শুধুমাত্র প্রতি-কিলোগ্রাম চিত্রের তুলনা করেন ফাউন্ড্রি নিয়ন্ত্রণ করে এমন একটি সংখ্যার সাথে আলোচনা করছেন।
যথার্থতা ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
তারপরে সঠিক ক্রমে কাজ করুন: মেশিনিং ডেটাম খুঁজে বের করুন, কাস্টিংয়ে ফিরে যান এবং গ্রেড এবং ছাঁচনির্মাণ প্রক্রিয়া অনুসরণ করুন। সেই অর্ডার খুব কমই ব্যর্থ হয়৷৷